


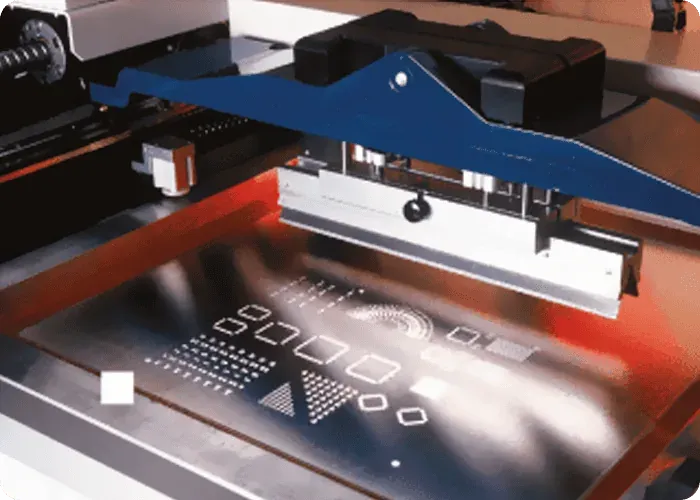
Was in den Drucker kommt, ist eine Baugruppe
Gespräche über Schablonen enden fast immer bei den Öffnungen: Form, Lage, Wandzustand. Eingespannt wird aber eine Baugruppe aus drei Teilen — Rahmen, Gewebe- oder Klebeverbindung und Folie. Die Folie bestimmt lediglich, wo Paste durchtreten kann. Wie sich diese Folie im Druckmoment verhält, was sie stützt und mit welcher Festigkeit sie an die Leiterplatte gehalten wird, entscheiden die beiden anderen Teile.
Diese Unterscheidung ist kein Begriffsstreit. Öffnungen sind statische Geometrie: offline messbar und gegen das Datenpaket prüfbar. Spannung ist ein Montagezustand: Sie entsteht im Moment der Lieferung und verändert sich danach fortlaufend durch Nutzung und Reinigung. Beide haben unterschiedliche Nachweisarten, unterschiedliche Verantwortlichkeiten und unterschiedliche Aussonderungslogik. Werden sie vermischt, führt genau das dazu, dass in der Fertigung jedes Druckproblem den Öffnungen zugeschrieben wird — die Schablone wird neu geschnitten und das Problem bleibt.
Was die Spannung im Druck tatsächlich leistet
Die Aufspannung übernimmt drei Aufgaben, und jede verändert das Druckergebnis unmittelbar.
Erstens bestimmt sie, wie die Folie auf die Leiterplatte trifft. Während der Rakel vorläuft, muss die Folie am Leiterplattenmaterial anliegen, sonst tritt Paste seitlich durch den Spalt zwischen Öffnung und Pad aus. Eine zu schwach gespannte Folie hebt oder senkt sich unter Rakeldruck lokal, der Anlagezustand ändert sich entlang der Druckrichtung — und diese Abweichung ist in den Öffnungsdaten nicht erkennbar.
Zweitens bestimmt sie, wann die Trennung erfolgt. Ob Paste vollständig auf dem Pad verbleibt, hängt davon ab, wie beherrscht die Trennbewegung abläuft. Eine gut gespannte Folie federt nahezu in einer Ebene zurück. Eine zu schwach gespannte Folie wird mit lokaler Verformung mitgezogen, die Trennung erfolgt an verschiedenen Stellen zeitlich versetzt und wird damit zu einem über die Fläche fortschreitenden Vorgang statt zu einem Moment.
Drittens bestimmt sie, wie die Rakelkraft verteilt wird. Ein Teil der Rakelkraft treibt Paste in die Öffnungen, ein Teil wird von der Spannstruktur aufgenommen. Bei unzureichender Spannung wandelt sich mehr Kraft in Folienverformung um, und die wirksame Rakelwirkung verändert sich. Die üblich Reaktion ist höherer Druck — der die Verformung weiter verstärkt. Das ist eine sich selbst verstärkende Fehlrichtung.
Was die einzelnen Aufspann- und Rahmenformen eintauschen
Es gibt hier keine Rangfolge, nur unterschiedliche Kompromisse.
Klebegewebe mit Gussrahmen. Die Folie ist über einen Geweberand mit dem Rahmen verbunden, der einen elastischen Übergang bildet. Die Spannung wird beim Hersteller einmalig durch den Aufspannprozess eingestellt und ist nach der Lieferung praktisch nicht mehr veränderbar. Der Preis: Das Gewebe beansprucht Raum im Rahmen, die nutzbare Druckfläche ist kleiner als die lichte Rahmenöffnung. Der Vorteil: eine vergleichsweise gleichmäßige Spannungsverteilung und die breiteste Erfahrungsbasis in der Praxis.
Rahmenlose Folie mit Spannrahmen. Die Folie trägt keinen eigenen Rahmen, sie wird beim Einrichten in einen wiederverwendbaren Spannrahmen eingelegt. Die Spannung entsteht damit in der Linie, nicht beim Lieferanten. Gewonnen werden deutlich geringeres Lager- und Transportvolumen sowie Rahmenmehrfachnutzung. Bezahlt wird mit einer Spannungsvariablen bei jedem Einrichten — dieselbe Folie kann sich nach zwei Aufspannungen unterschiedlich verhalten. Dieser Umstand muss in die Arbeitsanweisung der Linie, sonst fehlt bei der Fehlersuche jede Nachvollziehbarkeit.
Integrale Rahmenbauweise. Folie und Rahmen sind stärker vereinheitlicht, Spannung und Positionierung übernimmt dieselbe Struktur. Einrichtvariablen sinken, dafür lassen sich Folie und Rahmen nicht mehr getrennt ausmustern: Ein örtlicher Folienschaden nimmt den Rahmen mit.
Rahmenform, Maschinenaufnahme und wiederholbare Positionierung
Der Rahmen ist die einzige mechanische Schnittstelle zwischen Schablone und Drucker. Außenform und Aufnahmeart entscheiden drei Dinge: ob diese Schablone in diese Maschine passt, ob ihre Lage nach dem Einspannen wiederholbar ist und ob vorhandene Ausrichtparameter nach einem Schablonenwechsel noch gelten.
Die Maschinenkompatibilität gehört vor die Bestellung, nicht hinter den Wareneingang. Drucker unterscheiden sich in gefordeter Rahmenaußenform, Aufnahmeart und Positionierbezug; dieselbe Folie in einem anderen Rahmen ist ein anderes Teil. Die wiederholbare Positionierung betrifft Wechsel und Rückeinbau: Hängt die Lage zwischen Rahmen und Aufnahme von manueller Ausrichtung ab, wird bei jedem Einrichten erneut ein Ausrichtfehler eingebracht — und dieser Fehler wird regelmäßig als Problem der Öffnungslagegenauigkeit fehlgedeutet. Öffnungslage und Passermarkenlogik sind ein eigenes Verfahren, siehe Öffnungslagegenauigkeit und Passermarken. Hier gilt die einfachere Regel: Solange die Beziehung zwischen Rahmen und Aufnahme nicht geklärt ist, keine Öffnungsdaten anfassen.
Welche Fehlerbilder auf die Spannung deuten
Einige Muster sollten die Spannung an den Anfang der Verdachtsliste stellen.
- Fehler bilden einen Verlauf entlang der Druckrichtung. Öffnungen sind symmetrische Geometrie und erzeugen keine Richtungsverläufe. Ein über den Rakelweg veränderlicher Anlagezustand tut es.
- Dieselbe Öffnung verhält sich an unterschiedlichen Stellen der Platte unterschiedlich. Gleiche Öffnungen mit abweichendem Ergebnis in Plattenmitte und am Plattenrand deuten auf Unterstützung und Anlage, nicht auf die Öffnung. Die Unterstützungsseite behandelt Unterstützung und Planlage der Aufnahme; Unterstützung und Spannung bestimmen die Anlage gemeinsam und müssen getrennt abgesichert werden.
- Paste breitet sich seitlich über die Padkante aus. Das ist das Kennzeichen schlechter Anlage. Eine zu große Öffnung druckt zu viel Paste, meist aber noch innerhalb der Öffnungskontur; schlechte Anlage liefert Ausbreitung außerhalb dieser Kontur.
- Mehr Druck hilft kurz und verschlechtert dann. Der Druck wird von Folienverformung aufgenommen. Weiteres Nachstellen des Prozessfensters ist in diesem Zustand wirkungslos; den normalen Einstellbereich beschreibt Prozessfenster, Rakel und Trennung.
- Eine neue Schablone gleicher Spezifikation lässt das Symptom verschwinden. Stimmen die Öffnungsdaten mit der vorherigen überein, kam der Unterschied aus dem Montagezustand.
Umgekehrt schließen manche Muster die Spannung weitgehend aus: Probleme, die nur bei einer Bauform oder nur bei einer Öffnungsform auftreten, deuten eher auf die Öffnungsgestaltung — siehe Große Öffnungen und Stegauslegung.
Welche Nachweise eine korrekte Aufspannung belegen
Spannung ist ein Montagezustand und nicht sichtbar. Die Eingangsbeurteilung braucht mehrere voneinander unabhängige Nachweisarten, nicht einen Messwert.
- Spannungsmessprotokolle zur Lieferung. Entscheidend ist, ob die Messpunkte verschiedene Bereiche der Folie abdecken und nicht nur die Mitte. Ein einzelner Gutwert belegt keine gleichmäßige Verteilung.
- Gleichmäßigkeit der Verteilung. Die Streuung zwischen den Punkten sagt mehr über die Beherrschung des Aufspannprozesses als jeder Einzelwert.
- Sichtbefund an der Verbindung Folie–Rahmen. Durchgängigkeit der Kleberaupe, Gewebeschäden oder Falten, Abheben der Folienkante. Fehler an der Verbindung werden im Betrieb zu Spannungsverlust.
- Planlagenachweis, im freien Zustand und unter simulierter Einspannung.
- Vollständigkeit der Begleitangaben: Rahmentyp, Verbindungsart Folie–Rahmen, Richtungskennzeichnung und nutzbare Druckfläche, jeweils bestellkonform.
Zusammen mit den Eingangskriterien der Öffnungsseite ergibt das die vollständige Freigabelogik; das gesamte Kriterienwerk steht in Eingangsmessung und Freigabekriterien. Ob ein Lieferant diese Protokolle verlässlich liefert, ist selbst ein Auswahlkriterium — siehe Auswahl von Lieferanten für Laserschablonen.
Wie die Spannung driftet und wann ausgemustert wird
Spannung ist keine Konstante. Sie baut vom Lieferzustand aus auf zwei Wegen ab.
Nutzungsweg. Jeder Druck belastet die Folie zyklisch, jedes Ein- und Ausspannen verändert den Einspannzustand einmal. Bei rahmenlosen Folien wird die Zahl der Aufspannungen damit zu einer dokumentationswürdigen Größe.
Reinigungsweg. Reinigung wirkt gleichzeitig auf Folie und Verbindung. Lösemittel, mechanisches Wischen und Trocknung können Kleberaupe und Gewebe beeinflussen, und diese Wirkung ist kumulativ und nicht umkehrbar. Reinigungsart und Lebensdauerführung behandelt Reinigung, Wartung und Lebensdauer.
Die Aussonderung sollte nicht auf einen Druckfehler warten. Praktikabel ist, die Spannungsnachmessung in die periodische Prüfung aufzunehmen und den Trend zu dokumentieren: Ein fallender Trend hat mehr Aussagekraft als ein einzelner Absolutwert. Unabhängig davon gelten Sichtbefunde an der Verbindung — Rissbildung der Kleberaupe, Gewebeschaden, abhebende Folienkante — als eigenständige Aussonderungsauslöser, ohne auf eine Grenzwertüberschreitung zu warten.
Was Bestellung und Zeichnung erklären müssen
Damit der Lieferant festlegen kann, müssen folgende Punkte benannt sein. Fehlt einer, wendet der Lieferant seine eigene Vorgabe an — und die Vorgaben unterscheiden sich zwischen Lieferanten.
- Rahmentyp und Außenform, so genau, dass sie der Aufnahme der Zielmaschine entspricht, nicht nur als „Standardrahmen".
- Verbindungsart Folie–Rahmen: Klebegewebe, rahmenlos oder integraler Rahmen. Dieser Punkt entscheidet, wer die Spannung kontrolliert.
- Nutzbare Druckfläche, die alle zu bedruckenden Stellen abdeckt, zuzüglich Rakelweg. Eine kleinere Druckfläche als erwartet ist die häufigste Überraschung beim Wechsel des Rahmentyps.
- Richtung und Bezug: Einbaurichtung und Kennzeichnung des Bezugs, damit der Rückeinbau wiederholbar ist.
- Spannungsanforderung und Messvereinbarung: Protokolle fordern und die Verteilung der Messpunkte vereinbaren. Ohne vereinbarte Verteilung verlieren Protokolle ihren Vergleichswert.
- Reinigungsart, erklärt, damit der Lieferant ein dazu passendes Verbindungssystem wählen kann.
- Angaben zur Zielmaschine, damit der Lieferant die Kompatibilität prüft, statt dieses Risiko in den Wareneingang zu verlagern.
Diese Erklärungen laufen parallel zum Datenpaket der Öffnungsseite; dessen Aufbau behandelt Schablonendatenpaket und Schnittdatei. Serviceeingaben und Leistungsumfang fasst SMT-Schablonenservice und Fertigungsmöglichkeiten zusammen, Eingangs- und Prozessvereinbarungen zur Qualität finden sich unter Qualität.
FAQ
Frage: Die Spannung wurde als gut gemessen — warum ist der Druck trotzdem instabil?
Antwort: Zuerst die Verteilung der Messpunkte prüfen. Ein einzelner Gutwert belegt keine gleichmäßige Verteilung, und der Druck reagiert stärker auf die Verteilung. Dann das Einrichten prüfen: Bei rahmenlosen Folien entsteht die Spannung bei jeder Aufspannung neu, ein Werksprotokoll beschreibt also nicht den Zustand in der Linie.
Frage: Ist eine rahmenlose Schablone schlechter als eine gerahmte?
Antwort: Das ist keine Qualitätsrangfolge. Rahmenlos verlagert die Spannungskontrolle vom Lieferanten in die Linie, im Gegenzug für Lagervorteile und Rahmenmehrfachnutzung. Es setzt Arbeitsanweisungen und Aufzeichnungen zum Einrichten voraus; fehlen diese, hat die gerahmte Variante einfach weniger Variablen.
Frage: Warum ist die nutzbare Druckfläche kleiner als die lichte Rahmenöffnung?
Antwort: Bei der Klebegewebebauweise beansprucht das Gewebe einen Rand um die Folie, der für Öffnungen nutzbare Bereich rückt dadurch nach innen, und der Rakelweg braucht zusätzlich Zugabe. Dieser Bereich muss bei jedem Wechsel des Rahmentyps neu geprüft werden.
Frage: Wie unterscheide ich schnell Spannungs- von Öffnungsproblemen?
Antwort: Über die räumliche Verteilung des Fehlers. Richtungsverläufe, dieselbe Öffnung mit unterschiedlichem Verhalten an verschiedenen Stellen und Pastenausbreitung außerhalb der Öffnungskontur deuten auf Spannung und Anlage. Probleme, die nur bei einer Bauform oder Öffnungsform auftreten, deuten auf die Öffnungsgestaltung.
Frage: Beeinflusst die Reinigung die Spannung?
Antwort: Ja, und zwar kumulativ. Reinigung wirkt auf Folie und Verbindung, die Wirkung ist nicht umkehrbar. Die Reinigungsart gehört deshalb in die Bestellung, damit der Lieferant ein passendes Verbindungssystem wählt, statt den Reinigungsablauf nach der Lieferung anzupassen.
Frage: Wann sollte eine Schablone ausgemustert werden?
Antwort: Zwei unabhängige Auslöser. Erstens ein fallender Trend in der Spannungsnachmessung, wobei der Trend mehr zählt als ein einzelner Absolutwert. Zweitens ein Sichtbefund an der Verbindung — Risse der Kleberaupe, Gewebeschaden, abhebende Folienkante — dann ist eine Grenzwertüberschreitung nicht mehr abzuwarten.