


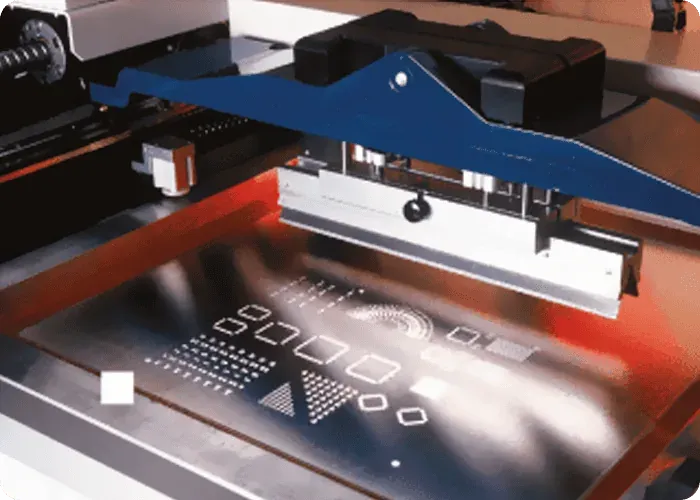
上线的不是箔片,是一个组件
讨论钢网时,话题几乎总是停在开口:形状、位置、孔壁。但真正装进印刷机的,是一个由框架、网纱或胶粘连接、箔片三部分构成的组件。箔片只负责「哪里透浆」,而它在印刷瞬间处于什么状态、被什么支撑、以多大的约束贴向板面,全部由另外两部分决定。
这个区分不是术语洁癖。开口是静态几何,可以离线测量、可以对照数据文件复核;而张力是组件的装配状态,它在交货那一刻成立,之后随使用与清洗持续变化。两者的证据类型、责任方和退役逻辑都不同。把它们混在一起谈,结果就是现场把所有印刷问题都归给开口,于是重做了钢网、问题照旧。
张力在印刷里实际负责什么
绷网张力承担三件事,每一件都直接改变印刷结果。
第一,决定箔片怎么贴板。 刮刀推进时,箔片需要与板面保持贴合,否则浆料会从开口与焊盘之间的缝隙横向渗出。张力不足的箔片在刮刀压力下更容易局部拱起或下陷,贴合状态沿印刷方向变化,于是同一块板的不同区域得到不同的印刷结果——而这种差异在开口数据里完全看不出来。
第二,决定脱模发生在哪一刻。 板与钢网分离时,浆料是否能完整留在焊盘上,取决于分离动作的受控程度。张力高的箔片在分离时回弹更接近平面运动;张力低的箔片会带着局部变形被拉起,分离在不同位置先后发生,脱模于是变成一个沿板面传播的过程而不是一个瞬间。
第三,决定刮刀压力如何被分配。 刮刀对箔片施加的力,一部分用于推送浆料,一部分被箔片的张紧结构承担。当张紧不足时,更多的力转化为箔片变形,有效的刮浆作用随之改变。此时操作员通常的反应是加压,而加压又进一步放大变形——这是一个会自我强化的错误方向。
绷网与框架形式各自换走了什么
常见的几种形式没有优劣排序,只有取舍差异。
胶粘网纱 + 铸铝框:箔片四周通过网纱与框架连接,网纱提供弹性过渡。张紧状态由绷网工艺在制造端一次成型,到货后基本不可调。它的代价是网纱占据框内空间,箔片的有效印刷区小于框内净空;优点是张紧分布相对均匀,且这种结构的行为被最多的现场经验覆盖。
无框箔片 + 快拆框:箔片本身不带框,上线时装入可重复使用的张紧框。张紧在每次装夹时建立,因此状态由产线而非供应商控制。它换来的是存储与运输体积的大幅下降和框具复用,付出的是每次装夹都引入一次张紧变量——同一张箔片在两次装夹后可能表现不同,而这一点必须写进产线的作业要求,否则排查时无从追溯。
整体框结构:箔与框一体化程度更高,张紧与定位由同一结构承担。它减少了装夹变量,但也让箔片与框无法分开报废:箔片局部损伤时,框一起退出。
框架形式与设备夹持、重复定位的关系
框架是钢网与印刷机之间唯一的机械接口。它的外形与夹持方式决定三件事:这张网能不能装进这台设备、装进去之后位置是否可重复、以及换网之后原有的对位参数是否还成立。
设备兼容要在下单前确认,而不是在到货后。不同印刷机对框外形、夹持方式和定位基准的要求不同,同一片箔配不同框就是不同的物料。重复定位则关系到换网与回装:如果框与夹具之间的定位依赖人工对准,那么每次装夹都重新引入对位误差,这种误差会被误判为开口位置精度问题。开口位置精度与基准的判定本身是另一套方法,见 开口位置精度与基准对位;此处要强调的是,在框与夹具的定位关系确认之前,不要去动开口数据。
哪些印刷缺陷要先怀疑张力而不是开口
有几类现象,一旦出现就应当把张力放在怀疑列表的前面。
- 缺陷沿印刷方向呈梯度分布:板子前段正常、后段变差,或反之。开口是对称分布的几何,不会产生方向性梯度;贴合状态随刮刀行程变化会。
- 同一开口在板上不同位置表现不同:相同的开口在板中心与板边给出不同结果,说明问题在支撑与贴合,而不在开口本身。板下支撑的影响见 板下支撑与治具平整度,它与张力共同决定贴合,排查时两者需要分开确认。
- 浆料从焊盘边缘横向扩散:这是贴合不良的典型表现。开口尺寸偏大会造成印刷量偏多,但形态上通常仍保持开口轮廓;贴合不良则给出轮廓外的扩散。
- 加压能短暂改善、随后恶化:说明压力正在被箔片变形吸收。继续调工艺窗口参数在这种状态下是无效的,工艺窗口的正常调节范围见 工艺窗口与刮刀/脱模。
- 换一张同规格新网后现象消失:如果开口数据与上一张一致,那么差异来自组件状态。
反过来,有些现象基本可以排除张力:仅特定封装、仅特定开口形状出现的问题,更可能来自开口设计本身,可参照 大开口与网格设计。
来料环节判「绷得对」靠哪几类证据
张力是装配状态,不能靠看。来料判定需要的是几类彼此独立的证据,而不是一个单一读数。
- 张紧测量记录:由供应商在交货时提供的测量结果,关键是测点分布是否覆盖了箔片的不同区域,而不只是中心一点。单点合格不等于分布均匀。
- 分布的一致性:多测点之间的离散程度,比任何单点数值更能说明绷网工艺是否受控。
- 箔与框连接部位的目视证据:胶线是否连续、网纱是否有破损或皱褶、箔边是否有起翘。连接部位的缺陷会在使用中演变成张力衰减。
- 平整度证据:箔片在自由状态下是否平整,以及在模拟装夹状态下的表现。
- 随货信息的完整性:框型、箔与框的连接方式、方向标识、有效印刷区范围是否与订单一致。
这几类证据与开口侧的来料判据合并构成完整的放行逻辑,整套判据体系见 来料计量与放行判据。选择供应商时,能否稳定提供上述记录本身就是一项选择标准,相关准则见 激光钢网供应商选择。
张力随使用与清洗怎么漂移,什么时候该退役
张力不是常量。它从交货状态开始,沿两条路径衰减。
使用路径:每次印刷都对箔片施加循环载荷,每次装夹与拆卸都改变一次约束状态。无框箔片的装夹次数因此成为一个需要记录的量。
清洗路径:清洗同时作用于箔片与连接部位。溶剂、机械擦拭与干燥过程都可能影响胶线与网纱,而这类影响是累积的、不可逆的。清洗方式与寿命管理的完整讨论见 钢网清洗、维护与使用寿命。
退役判定不应该等到印刷出问题。可操作的做法是把张力复测纳入周期性检查,并记录趋势:趋势性下降比某一次的绝对值更有判定价值。另外,连接部位的目视缺陷——胶线开裂、网纱破损、箔边起翘——应当视为独立的退役触发条件,不必等到张力读数越界。
订单与图纸要声明的几项
要让板厂能够定版,以下几项必须写明。缺任何一项,供应商都只能按自己的默认做法执行,而默认做法在不同供应商之间并不一致。
- 框型与外形:明确到可与目标设备夹具对应的程度,而不只是写「标准框」。
- 箔与框的连接方式:胶粘网纱、无框、还是整体框。这一项决定张紧由谁控制。
- 有效印刷区范围:必须覆盖板面所有需要印刷的位置,并留出刮刀行程。有效印刷区小于预期是换框型时最常见的意外。
- 方向与基准:箔片的安装方向、基准标识位置,确保回装可重复。
- 张紧要求与测量约定:要求提供测量记录、约定测点分布方式。不约定测点分布,记录就失去比较价值。
- 清洗方式约定:声明产线将采用的清洗方式,使供应商能据此选择连接体系。
- 目标设备信息:使供应商能核对兼容性,而不是把兼容性风险留给到货环节。
这些声明与开口侧的数据包是两套并行的输入。开口数据的组织方式见 钢网数据包与切割文件。完整的服务输入要求与能力范围可参考 SMT 钢网服务 与 制造能力,来料与过程的质量约定见 质量体系。
FAQ
问:张力测量合格,为什么印刷还是不稳定?
答:先确认测点分布。单点合格不代表分布均匀,而印刷对分布更敏感。其次确认装夹环节:无框箔片的张紧在每次装夹时重新建立,供应商的出厂记录不能代表上线状态。
问:无框钢网是不是比带框的差?
答:不是优劣关系。无框把张紧控制权从供应商转移到产线,换来存储与框具复用的好处。它要求产线具备装夹作业规范与记录能力;没有这些能力时,带框方案的变量更少。
问:有效印刷区为什么会小于框内净空?
答:胶粘网纱结构中,网纱占据箔片四周的一圈空间,箔片上可用于开口的区域因此内缩,同时刮刀行程还需要额外余量。换框型时必须重新核对这个范围。
问:印刷缺陷怎么快速区分是张力还是开口?
答:看缺陷的空间分布。方向性梯度、同一开口在不同位置表现不同、浆料轮廓外扩散,优先怀疑张力与贴合;仅特定封装或特定开口形状出现的问题,优先怀疑开口设计。
问:清洗会影响张力吗?
答:会,而且是累积的。清洗作用于箔片与连接部位两处,影响不可逆。因此清洗方式应当在下单时声明,让供应商据此选择连接体系,而不是到货后再调整清洗流程。
问:钢网什么时候该退役?
答:两类独立触发条件。一是张力复测呈趋势性下降(趋势比单次绝对值更有判定价值);二是连接部位出现目视缺陷——胶线开裂、网纱破损、箔边起翘——此时不必等张力读数越界。