


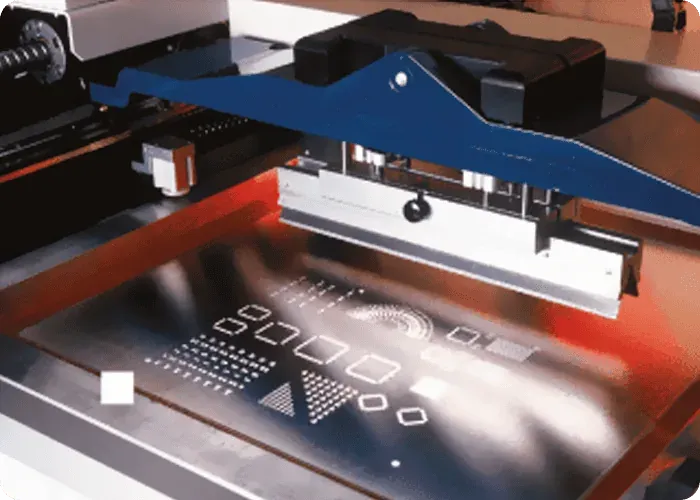
车间里关于钢网寿命的问题,几乎总是以同一种形式被提出来:这张网印了多少次了,是不是该换了。这个问法把寿命当成一个计数器,但钢网上并没有这样一个计数器在跑。
同一张不锈钢箔,装在两条线上,一条印 0.4 mm 间距的 BGA、每班停机三次、用的是免清洗锡膏;另一条印连接器和分立器件、连续生产、锡膏黏度更高。两条线上的开口壁在同样的印次下不会是同一个状态。因为消耗开口壁的不是印刷,是印刷之间发生的那些动作——擦拭、浸泡、吹干、装夹、搬运。
所以这篇文章把问题换一个问法:这张网的开口壁,还能不能把设计的锡膏量复现出来? 这是一个有证据可查的问题,而「印了多少次」没有证据。
清洗在清什么:三类残留,三种后果
把「脏」拆开,才能解释为什么有些脏必须马上处理、有些可以等到班末。
第一类是箔材底面的锡膏薄层。 印刷时钢网底面与焊盘接触,哪怕密封良好,连续印刷后底面仍会积起一层极薄的锡膏。它的后果是最直接的:底面不干净,下一次印刷时锡膏会从开口边缘向外渗,表现为焊盘周围的印刷轮廓发虚、相邻细间距焊盘之间出现连锡倾向。这类残留的处理窗口最短,属于机内底面擦拭(under-stencil wipe)要解决的问题。
第二类是开口内壁的残留。 锡膏在开口里没有完全脱模,留下的部分在壁面干燥、硬化,相当于把开口的有效截面变小了。它的后果是沉积量系统性偏少,而且偏少的程度会随着残留累积而加重。面积比越接近经验下限的开口,对这件事越敏感——/zh/smt-stencil/ 公布的面积比 0.66 经验判据(源自 IPC 行业惯例)本身假设的是一个干净的开口壁;壁上有东西,实际面积比就低于图纸值。关于面积比与脱模的设计侧关系,见钢网开孔面积比与锡膏脱模。
第三类是助焊剂与溶剂的干涸物。 它不一定在开口里,更多在箔面、网框胶接区与网片附近。后果偏慢性:它改变箔面的润湿行为,也让后续清洗需要更强的介质或更长的作用时间——而更强的介质正是下一节要讲的消耗来源。
三类残留的处理节奏不同,这就是为什么「清洗周期」不能写成一个数字。
两类清洗动作:机内擦拭与离线清洗
机内底面擦拭发生在印刷机里,由印刷程序按设定的节奏触发,通常是无纺纸配合溶剂与真空。它只解决第一类残留,也就是底面。它的特点是频繁、作用温和、不拆钢网。
离线清洗发生在产线之外,把钢网从机台上取下来处理,用于第二类与第三类残留。它作用更强、覆盖开口内部,但每一次都包含三个额外风险动作:拆装、浸泡、干燥。
把两者的分工说清楚,是因为实践中最常见的错误是用离线清洗去补机内擦拭的缺口——擦拭频次设得太低,底面糊了,就靠班末一次强力清洗挽回。结果是底面问题在整个班次里一直存在,而开口壁却承受了本不必要的强介质作用。消耗加倍,问题照旧。
反方向的错误同样存在:擦拭频次拉得很高,底面始终干净,但擦拭本身是一个沿箔面施加侧向力的动作,频次过高会加速开口边缘的塑性变形与涂层磨损,尤其在无框箔材上。这里牵涉到箔材的受力与装夹状态,那部分的力学机理见钢网装框之后的张力与操作,本文不重复。
介质相容性:洗得干净与洗得安全不是一件事
选清洗介质时真正要回答的问题有两个,而且它们经常互相拉扯。
第一个是对残留的溶解能力:锡膏体系不同,助焊剂载体不同,能溶掉它的介质也不同。免清洗锡膏的残留与水溶性锡膏的残留不是同一类化学物质,不能假定一种介质通吃。锡膏本身的分类与特性属于 J-STD-005 的范围,具体用哪种介质必须依锡膏供应商的技术资料与设备要求确认。
第二个是对钢网本体的相容性,这一项决定寿命。要相容的不止是不锈钢箔,还有:
- 网框的胶接区。有框钢网靠胶把箔材与网片、网片与框连起来;某些溶剂会软化胶层。胶层一旦被反复侵蚀,失效形式不是开口变差,而是整张网报废。
- 纳米涂层。
/zh/smt-stencil/把纳米涂层列为可选项,作用是降低擦拭频次并延长使用寿命。这意味着涂层是一个有寿命的功能层,不是永久属性——它会被不当介质和过度擦拭消耗掉。涂层的类型与选择逻辑见钢网开口壁抛光与纳米涂层选择;这里要强调的是:涂层失效后钢网并不会立刻报废,它只是退回到无涂层状态,于是擦拭频次必须回调,否则就会用「有涂层时的节奏」去印一张「已经没有涂层」的网。 - 非金属箔材。Kapton / PET 手印箔的介质窗口与不锈钢完全不同。
站上没有公布任何清洗剂牌号、配比或作用时间,本文也不给。这些必须由锡膏体系、清洗设备与钢网结构(是否有胶接区、是否有涂层)三方共同确定,并经工程评审放行。
擦拭频次由板面设计与停机节奏决定
需要一个频次起点时,决定它的不是产量,是这三件事:
板面上最小的面积比。 板上有面积比贴近经验下限的开口时,底面与壁面的任何残留都会先在这些开口上表现出来。频次应当按最敏感的那组开口来定,不是按平均。
停机间隔。 锡膏在开口里停留的时间越长,干燥程度越高,越容易转成第二类残留。换料、首件检验、设备报警造成的停机,比连续生产更消耗开口。因此同一张网在换线频繁的小批量线上,擦拭频次需要高于连续大批量线。
锡膏的工作窗口。 锡膏在钢网上的可用时间由其自身特性决定,超出之后再擦也无法恢复脱模一致性,只能换膏。
这三项都不是钢网的属性,这就是为什么供应商无法给出一个通用擦拭频次;能给的是钢网的结构与材料参数,频次须在客户自己的设备与锡膏条件下确认。
开口壁的损伤模式:三个来源各贡献什么
判退要有依据,就得知道损伤长什么样、从哪来。
| 损伤表现 | 主要来源 | 对印刷的影响 | 是否可逆 |
|---|---|---|---|
| 开口边缘毛刺、翻边 | 刮刀侧向力、硬质异物被压过开口 | 底面密封变差,边缘渗锡 | 不可逆 |
| 开口壁粗糙度上升、涂层局部缺失 | 过度擦拭、不相容介质 | 脱模变差,沉积量偏少且分散 | 不可逆(涂层不可现场补) |
| 开口内壁硬化残留 | 清洗不足、停机过长 | 有效截面变小,沉积量系统性偏少 | 可逆(适当离线清洗) |
| 箔面局部塑性变形、凹陷 | 装夹不当、搬运磕碰、堆叠存放 | 局部密封失效,该区域印刷不可控 | 不可逆 |
| 胶接区软化、箔材与网片脱开 | 不相容溶剂反复作用、浸泡过深过久 | 整张网失去张紧,报废 | 不可逆 |
这张表的用处在于它把「印不好了」分成了可逆与不可逆两栏。可逆的那一项靠清洗解决;其余四项一旦出现,清洗只会让它更快到终点。判退判断的第一步,是确认自己看到的是哪一栏。
判退判据:用什么证据决定这张网下线
判退要用三组证据,顺序不能颠倒。
第一组是印后沉积证据。 同一块板、同一套参数下,印刷沉积量出现系统性偏少且清洗后不恢复,就说明问题不在残留,在壁面本身。关键限定词是「清洗后不恢复」——它把可逆因素排掉了。沉积量的检查应按 IPC-A-610 对应等级的焊点要求往回追,Class 3 产品的判定应更保守;SKPCB 公布的装配验收等级见 /zh/quality/。
第二组是开口与箔面的直接检查。 看三处:开口边缘是否有毛刺或翻边、箔面是否有不可恢复的凹陷与变形、胶接区与网片附近是否出现脱开迹象。前两项影响局部,第三项直接判废。
第三组是记录证据。 这张网经历过什么:用过几种清洗介质、是否发生过超时停机、是否有过磕碰或非常规装夹。一张记录完整的网,判退可以依据趋势;一张没有记录的网,只能依据当前状态,而当前状态往往在问题已经流到焊点之后才明显。
把三组证据放在一起,判退结论只有三种:继续使用(证据均正常)、降级使用(壁面劣化但仅影响最敏感的那组开口——可以继续印不含这些开口的板)、下线(出现任一不可逆损伤且影响在产板型)。「降级使用」这一档常被忽略,但它是把钢网成本摊薄的主要手段——一张印不了 0.4 mm 间距 BGA 的网,印连接器往往完全没问题。
把寿命管理写进文件:谁在哪一步记录什么
钢网寿命管理失败,多数不是技术判断失败,是没有人拥有这件事。一个最小可用的分工:
- 来料环节冻结初始状态:结构、材料、箔厚、框规、是否有涂层。这些是后续所有判断的基线,它们属于交接单的内容,见钢网来料检验与交接。
- 产线记录每次离线清洗的介质与异常事件(超时停机、磕碰、非常规装夹)。记录的是事件,不是次数。
- 工艺在板型切换时复核擦拭频次,并在面积比变化时重新确认该钢网是否仍适用。
- 质量在沉积量或焊点出现趋势性变化时,把钢网状态列为待查项之一,而不是在排除了所有其他因素之后才想到它。
这套分工不需要新系统,一张随网流转的记录表就够。它要解决的是同一个问题:判退需要历史,而历史只能在当时被记下来。
需要确认某个具体板型在特定锡膏与设备条件下该用什么钢网结构、是否需要涂层,可以把 Gerber 的锡膏层与器件间距信息提交工程评审;SKPCB 可提供的钢网结构、材料、箔厚与框规范围见钢网制作服务,板侧的制造能力边界见制造能力,需要钢网与贴装一并安排时见PCBA 组装。
FAQ
Q1:钢网能印多少次?有没有一个寿命印次?
没有通用印次,SKPCB 也不公布这个数字。原因在正文第一节:消耗开口壁的是印刷之间的擦拭、清洗、装夹与停机,而这些在不同产线上差异极大。能给的判据是开口壁状态与印后沉积证据,不是计数。
Q2:用了纳米涂层,是不是就不用清洗了?
不是。涂层的作用是降低擦拭频次并延长使用寿命,不是免除清洗。它改变的是脱模难度,不是残留是否产生。更重要的是涂层本身会被不当介质与过度擦拭消耗掉;涂层失效后钢网退回无涂层状态,此时必须把擦拭频次调回去,否则就是在用「有涂层的节奏」印一张没有涂层的网。
Q3:印刷突然变差,怎么判断是钢网问题还是锡膏、设备问题?
先做一次规范的离线清洗,再用同一套参数印同一块板。清洗后恢复,说明是残留,属可逆;清洗后不恢复且沉积量系统性偏少,钢网壁面的嫌疑才成立。如果偏差只出现在局部区域而非全板,优先查该区域的箔面变形与密封,而不是整网的壁面状态。
Q4:可以用更强的清洗剂一次洗干净吗?
技术上可能洗得更干净,代价要先算清楚。强介质的风险集中在两处:有框钢网的胶接区(胶层软化会导致整张网报废)和纳米涂层(失效后不可现场修复)。介质选择必须同时满足对锡膏残留的溶解能力和对钢网本体的相容性,并依锡膏供应商资料与设备要求经工程评审确认。
Q5:开口里有残留但看不出壁面损伤,还能继续用吗?
可以,残留属于可逆项。做法是先确认残留的类型(锡膏硬化物还是助焊剂干涸物),选相容介质离线清洗,然后用同板同参数印刷验证沉积量是否恢复。恢复了就继续用,并回头检查擦拭频次与停机管理,因为残留累积通常是节奏问题而非清洗能力问题。
Q6:一张钢网印不了细间距了,是不是只能报废?
不一定。正文「判退判据」里的中间档是降级使用:壁面劣化通常先影响面积比最接近经验下限的那组开口,而面积比宽裕的开口(连接器、分立器件、大焊盘)往往仍能正常脱模。把这张网限定在不含敏感开口的板型上继续使用是合理的,前提是这个限定被写进记录并被产线遵守。
Q7:擦拭频次该设多少?
站上不公布频次数值,因为决定它的三项都不是钢网属性:板面上最小的面积比、换料与首件造成的停机间隔、以及锡膏在钢网上的可用时间。频次应按最敏感的那组开口来定,并在板型切换时复核。供应商能提供的是钢网的结构、材料、箔厚与框规范围,频次须在客户自己的设备与锡膏条件下确认。
Q8:有框和无框钢网在清洗与寿命上有区别吗?
有,但区别主要在风险点而不在清洗原理。有框钢网多了一个胶接区,它对溶剂和浸泡深度敏感,这是无框箔材没有的失效路径;无框箔材则在拆装与存放环节更容易出现箔面塑性变形。两者的结构差异与张紧责任归属属于另一个话题,见钢网装框之后的张力与操作。