


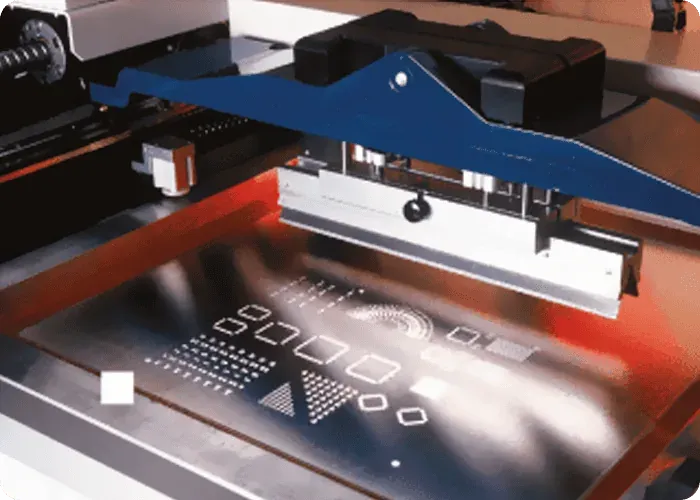
Bei der Schablonenfreigabe gibt es eine Lücke: Der Wareneingang bestätigt, dass die Schablone im Moment der Auslieferung in Ordnung war. Druckkonsistenz ist dagegen eine Prozessgröße über Wochen bis Monate. Eine freigegebene Schablone kann beim 300. Druck etwas deutlich anderes absetzen als beim 3. — ohne dass jemand die Aperturdaten angefasst hätte.
Dieser Unterschied geht fast vollständig auf eine Größe zurück: die Spannung — und auf die Handhabung, die sich um sie herum abspielt. Dieser Beitrag behandelt nicht die Auswahl (Kriterien zu Material, Rahmenform und Spannungsmanagement stehen in Schablonen auswählen: Material, Rahmenform und Spannung) und wiederholt nicht die Aperturgeometrie (Flächenverhältnis und Pastenauslösung). Beantwortet wird nur eine Frage: Was passiert physikalisch, nachdem die Folie im Rahmen ist — und wie geht es verloren?
Spannung heißt nicht „straff gezogen", sondern Rückfederungsbudget
Zuerst eine Intuition korrigieren. Spannung sorgt nicht dafür, dass die Schablone flach aussieht. Sie stellt der Folie ein Rückfederungsbudget bereit.
In einem vollständigen Druckzyklus verformt sich die Schablone zweimal:
- Rakelanpressung. Das Rakel führt die Paste über die Folie und drückt sie zur Leiterplatte hin. Die Spannung liefert die Gegenkraft. Ist sie zu gering, wird die Folie vor dem Rakel zu einer leicht mitlaufenden Wölbung aufgeschoben — das Rakel arbeitet dann auf einer wandernden Schräge, und die Pastendruckverteilung über jeder Apertur verändert sich mit.
- Rückfederung beim Trennen. In dem Moment, in dem sich Schablone und Leiterplatte trennen, muss die Folie sofort und gleichmäßig in ihre Ausgangsebene zurückschnappen. Dieses Zurückschnappen ist die letzte mechanische Aktion, die die Paste aus der Apertur zieht und auf dem Pad zurücklässt.
Punkt 2 wird am häufigsten übersehen. Saubere Pastenauslösung ist zur Hälfte Flächenverhältnis und zur Hälfte die Schärfe der Rückfederung beim Trennen. Das mühsam auf 0,66 und darüber gerechnete Flächenverhältnis setzt voraus, dass sich die Folie wie eine starre Ebene verhält und sich augenblicklich senkrecht trennt. Lässt die Spannung nach, wird die Rückfederung langsamer und örtlich ungleichzeitig — das reale Auslöseverhalten ist nicht mehr das im Entwurf angenommene.
Das erklärt eine sehr verbreitete Beobachtung: keine Apertur wurde geändert, die Paste kommt aus derselben Charge, und trotzdem treten zu geringe Pastendepots und versetzte Drucke auf. Verändert hat sich nicht der Entwurf, sondern die mechanische Voraussetzung, auf der er beruht.
Abdichtung (Gasketing): die zweite Aufgabe der Spannung
Die Spannung steuert außerdem etwas, das mit der Auslösung nichts zu tun hat: ob die Schablonenunterseite an der Leiterplatte abdichtet.
Besteht beim Drucken ein Spalt zwischen Schablonenunterseite und Pad, quetscht die Paste unter Druck seitlich heraus und hinterlässt einen Saum um das Pad. Dieser dichte Kontakt heißt Gasketing und wird von drei Dingen gemeinsam bestimmt: davon, ob die Spannung die Folie unter Rakeldruck in Kontakt hält, von der Planlage der Folie selbst und von der Planlage der Leiterplatte.
Der letzte Punkt ist wichtig. Die Planlage der Leiterplatte ist eine Eingangsgröße der Schablonenabdichtung. Dieser prozessübergreifende Zusammenhang wird regelmäßig übersehen: Liegen Wölbung und Verwindung der Rohplatine außerhalb des zulässigen Bereichs, wird das Symptom in der Druckerei meist als „die Schablone blutet aus" gemeldet und nicht als „die Platine ist nicht plan". Planlage und Außenmaßtoleranzen sind PCB-seitige Kenngrößen, siehe Fertigungstoleranzen. Eine Untersuchung von Druckfehlern lässt sich deshalb nicht innerhalb von Schablone und Drucker abschließen.
Mit oder ohne Rahmen: Wer die Spannung verantwortet, ist eine völlig andere Antwort
Der SMT-Schablonenservice von SKPCB bietet Rahmenschablonen (glue-in) und rahmenlose Folien an; die Seite benennt den Positionsunterschied: Rahmenschablonen haben einen dauerhaften Rahmen, in dem die Folie über einen Netzrand gespannt ist, ausgelegt für Serien, Langläufer und hohe Präzision; rahmenlose Folien haben keinen dauerhaften Rahmen, werden in wiederverwendbare Spannrahmen eingelegt und sind für kurze Läufe, Kleinserien und Prototypen gedacht.
Unter dem Aspekt der Spannungsverantwortung wiegen diese beiden Sätze weit mehr als der Preisunterschied:
Mit Rahmen — die Spannung wird im Werk ins Produkt eingebaut. Die Folie ist über einen Netzrand auf einen Aluminiumrahmen geklebt und gespannt und verlässt das Werk bereits im Zielzustand. Daraus folgt:
- Beim Einspannen muss und kann die Spannung nicht mehr verstellt werden;
- die Spannungskonsistenz verantwortet der Lieferant, die Linie muss nur korrekt einspannen;
- der Preis dafür: lässt die Spannung nach, gibt es kein Gegenmittel — die Schablone wird gesperrt und ersetzt. Lebensdauerbestimmend sind Netzrand und Klebefuge, nicht die Edelstahlfolie.
Ohne Rahmen — die Spannung entsteht in Ihrer Fertigung, und zwar bei jedem Einspannen neu. Das hat eine strukturelle Folge:
- Dieselbe Folie kann über Schichten und Bediener hinweg unterschiedliche Spannungszustände annehmen;
- Druckkonsistenz ist bei rahmenlosen Lösungen daher eine Funktion der Wiederholbarkeit des Einspannvorgangs, nicht der Folienqualität;
- die Kehrseite ist der Vorteil: Der Spannungszustand ist rücksetzbar. Eine schlecht eingespannte Folie wird durch Lösen und erneutes Einspannen korrigiert.
Diese Unterscheidung legt die Suchrichtung fest. Driftet eine Rahmenschablone, verdächtigen Sie zuerst die Schablone (Netzkriechen, Klebefuge, Folienverformung), denn die Linie kann kaum Variablen ändern. Driftet eine rahmenlose Folie, verdächtigen Sie zuerst das Einspannen, denn das ist der bei jedem Rüsten wiederholte Schritt und die größte Streuquelle. Diese beiden Reihenfolgen zu verwechseln, kostet eine ganze Schicht.
Drei Pfade des Ausfalls im Betrieb
Schablonen fallen nicht plötzlich aus. Sie entfernen sich entlang dreier unabhängiger Pfade vom Auslieferzustand; die Pfade unterscheiden sich in Symptom, Umkehrbarkeit und Zuständigkeit.
Pfad 1: Kriechen von Netzrand und Klebefuge (nur Rahmenschablonen)
Ein gespannter Netzrand steht unter Dauerzug, die Klebefuge unter Dauerschub. Beide relaxieren langsam mit Zeit und Temperatur. Kennzeichen:
- Allmählich, irreversibel, global. Die Spannung sinkt insgesamt; es bricht nichts an einer Stelle.
- Symptome treten zuerst dort auf, wo der Abstand zum Rahmenrand am größten ist, also in der Schablonenmitte — dort ist die freie Spannweite am größten und der Spannungsverlust wirkt sich am stärksten aus.
- Visuell praktisch nicht erkennbar. Das ist das Gefährliche: Netzrand intakt, Folie unbeschädigt, Aperturen frei, Schablone völlig normal.
Pfad 2: örtliche plastische Verformung der Folie (mit und ohne Rahmen)
Dieser Pfad entsteht fast ausschließlich durch Handhabung, meist abseits des Druckers:
- Finger oder Werkzeug drücken beim Auf- und Ablegen auf die Folie;
- Stoß gegen harte Gegenstände oder Belastung einer Kante;
- flaches Stapeln oder Quetschen durch andere Gegenstände bei senkrechter Lagerung;
- kräftiges Wischen eines Bereichs bei der Reinigung, besonders über Fine-Pitch-Aperturen.
Kennzeichen: örtlich, plötzlich, irreversibel. Ein kleiner Bereich druckt schlecht, der Rest ist einwandfrei. Das Muster „dieselbe Bauteilposition ist wiederholt unterversorgt, andere Platinen ändern nichts, eine andere Schablone behebt es" ist praktisch immer eine örtliche Verformung.
Pfad 3: Rückstandsaufbau in den Aperturen (mit und ohne Rahmen)
Dieser Pfad verändert die Spannung nicht, sondern das wirksame Flächenverhältnis. Getrocknete Paste, Flussmittel- und Reinigerrückstände an den Aperturwänden verkleinern den nutzbaren Querschnitt fortschreitend — die gerechneten 0,66 sind ein geometrischer Wert, wirksam ist der Wert nach Abzug der Rückstände.
Deshalb muss die Wischfrequenz eine Linienkenngröße sein und keine Schablonenkenngröße. Die Schablonenseite von SKPCB führt eine optionale Nanobeschichtung, deren angegebener Zweck darin besteht, Rückstände in den Aperturen zu verringern und Wischintervalle zu verlängern — sie entspannt das Intervall, sie ersetzt die Reinigung nicht. Wer die Beschichtung als „reinigungsfrei" nutzt, lässt diesen Pfad nur langsamer und genauso sicher zu Ende laufen.
Von den drei Pfaden ist nur Pfad 3 umkehrbar — eine gründliche Reinigung stellt den Zustand wieder her. Daraus ergibt sich der erste Verzweigungspunkt jeder Untersuchung: einmal gründlich reinigen. Erholt sich der Druck, waren es Rückstände. Wenn nicht, dann Spannung und Verformung prüfen.
Schablonen nicht nach Aussehen beurteilen — Druckbefunde nutzen
Zwei der drei Pfade sind unsichtbar. Daraus folgt der praktischste Schluss dieses Beitrags:
> Eine Zustandsänderung der Schablone zeigt sich im Pastendepot früher als im Aussehen der Schablone.
Die Entscheidung über die weitere Verwendbarkeit fällt daher nicht per Augenschein, sondern mit der Prüfkette, die auf der Bestückungsseite ohnehin vorhanden ist. Im Ablauf der PCBA-Bestückung von SKPCB ist diese Kette vollständig: SPI (Lotpasteninspektion) → Inline-2D-AOI → 3D-AOI nach dem Reflow → Röntgen → ICT / FCT, Abnahmekriterium IPC-A-610 Klasse 3, verdeckte Lötstellen wie BGAs gegen einen Hohlraumanteil von <10 % (Stickstoff-Reflow) geprüft, zusätzlich 100 % elektrischer Test am Fertigteil.
SPI ist der einzige Schritt dieser Kette, der die Schablonenausgabe direkt beobachtet, und der einzige, der ein Schablonenproblem erkennt, bevor Bauteile darauf gesetzt werden. Diese Position bestimmt seinen Wert: Alles nach dem SPI sieht ein Mischergebnis aus Paste, Bestückung und Reflow, und die Zuordnung wird deutlich schwieriger.
Den Schablonenzustand aus dem SPI zu lesen heißt, die Drift der Verteilung zu beobachten, nicht einzelne Grenzwertverletzungen:
| Beobachtetes Muster | Wahrscheinlichster Pfad | Zuerst tun |
|---|---|---|
| Depots insgesamt geringer, Mitte schlechter als Rand | Pfad 1 (Netzkriechen) | Spannung prüfen, Sperrung vorbereiten — mit Rahmen keine Reparatur in der Linie |
| Einige feste Positionen wiederholt zu gering, neue Platinen ändern nichts | Pfad 2 (örtliche Verformung) | Folie in diesem Bereich auf Stoß- oder Druckstellen prüfen |
| Depots sinken langsam mit der Druckzahl, erholen sich nach Reinigung | Pfad 3 (Rückstände) | Wischfrequenz anpassen, Reinigungsverfahren überprüfen |
| Auf einer Platine bereichsweise hoch und niedrig, bei jedem Rüsten anders | Einspannen nicht wiederholbar (meist rahmenlos) | Einspannmethode standardisieren, nicht zuerst die Schablone tauschen |
| Ausbluten, Paste über den Pad hinaus | Mangelhafte Abdichtung | Spannung und Planlage der Rohplatine gemeinsam prüfen |
Der Wert dieser Tabelle liegt darin, das unscharfe Symptom „es druckt schlecht" in Zweige mit klarer Zuständigkeit zu zerlegen. Zu geringe Depots landen letztlich auf der Lötstelle; die Ursachengruppierung häufiger Lötstellenfehler behandelt Ursachen von PCBA-Lötstellenfehlern. Was im Wareneingang zu prüfen ist und was das Übergabeblatt einfriert, steht in Wareneingang und Übergabe von Schablonen. Dieser Beitrag behandelt die Strecke nach dieser Übergabe.
Wo die Verantwortung sich teilt: Auslieferzustand und Betriebszustand
Das Obige auf eine umsetzbare Linie verdichtet:
Auslieferzustand (Schablonenlieferant verantwortet)
- Folie im Zielzustand gespannt geliefert: Rahmenschablonen kommen fertig gespannt; rahmenlose Folien werden nach den Einspannanforderungen des wiederverwendbaren Rahmens geliefert.
- Stichprobenprüfung kritischer Aperturmaße und Positionsabweichungen.
- Passmarken sauber und gratfrei.
- Aperturdaten durch Engineering-Review bestimmt — die Schablonenseite von SKPCB nennt ausdrücklich die nach der Prüfung freigegebenen Daten als maßgeblich für die tatsächlichen Aperturen; Tabellenwerte sind übliche Referenzbereiche.
Betriebszustand (Linie verantwortet, und nur diese drei Punkte sind beeinflussbar)
- Wiederholbares Einspannen. Wird das Spannen und Positionieren bei jedem Rüsten nach derselben Methode ausgeführt? Rahmenlose Folien hängen besonders daran.
- Reinigung und Wischen. Die Frequenz ist eine Linienkenngröße, angepasst an Paste, Belegungsdichte und Beschichtung, keine Auslieferungseigenschaft der Schablone.
- Zeitpunkt der Zustandsbeurteilung. Über SPI-Trends beurteilen, nicht abwarten, bis AOI oder die Prüfung nach dem Reflow etwas findet.
Dieser Beitrag nennt keine Zahlenwerte: Spannungswerte, Absenkmaß, Reiniger und Mischungsverhältnisse, Lebensdauer in Druckzyklen und Netzrandspezifikationen müssen zusammen mit Anlage, Paste und Layout im Engineering-Review bestätigt werden. Als branchenübliche Gestaltungs- und Abnahmerahmen gelten IPC-7525 (Schablonengestaltung) und IPC-A-610 (Abnahme von Baugruppen); das sind Industriestandards, keine internen Fenster von SKPCB. Die veröffentlichten Schablonen-Spezifikationsbereiche (Bauform, Material, Folienstärke, übliche Rahmenmaße, Politur- und Beschichtungsoptionen, Eingangsdaten) stehen auf der Schablonenseite und unter Fertigungskapazitäten; Qualitätssystem und Prüfmittel unter Qualitätssicherung. Für ein Angebot zusammen mit der Bestückung nutzen Sie die Angebotsanfrage.
FAQ
F1: Wie hoch soll die Spannung sein? Gibt es einen allgemeingültigen Wert?
Hier steht keine Zahl, weil es keinen allgemeingültigen Wert gibt. Der passende Spannungszustand hängt von Folienart und -stärke, Rahmenmaß, Pasteneigenschaften, Rakeldruck und -geschwindigkeit sowie der Aperturdichte ab. Branchenüblich wird IPC-7525 als Referenzrahmen für Gestaltung und Einsatz genutzt; konkrete Werte muss das Engineering-Review gegen Ihre Anlage und Ihren Prozess bestätigen. Den Spannungswert eines anderen Betriebs zu übernehmen, heißt dessen Voraussetzungen zu übernehmen.
F2: Lässt sich die Spannung einer Rahmenschablone in der Fertigung nachstellen?
Nein. Bei Rahmenschablonen (glue-in) ist die Folie über den Netzrand auf den Rahmen geklebt und gespannt, der Zustand ist ab Werk festgelegt, und die Linie hat keine Einstellmöglichkeit. Eine Rahmenschablone mit nachgelassener Spannung kann nur gesperrt und ersetzt werden. Wenn Ihr Szenario „rücksetzbare Spannung" braucht, ist das eine Entscheidung der Auswahlphase, siehe Schablonenauswahl.
F3: Ich habe die Aperturdaten nicht geändert — warum druckt es plötzlich schlechter?
Weil das Flächenverhältnis ein geometrischer Entwurfswert ist, während der wirksame Wert nach Abzug der Wandrückstände und unter dem realen Rückfederungsverhalten der Folie gilt. Spannungsverlust verändert die Rückfederung, Rückstandsaufbau verändert den wirksamen Querschnitt — beides lässt das Druckergebnis ohne jede Datenänderung vom Entwurf abweichen. Vorgehen: erst einmal gründlich reinigen (Rückstände ausschließen), bei fehlender Erholung Spannung und örtliche Verformung prüfen.
F4: Entfällt mit Nanobeschichtung die Reinigung?
Nein. Die Beschichtung verringert Wandrückstände und verlängert Wischintervalle; sie entspannt die Frequenz, sie ersetzt die Reinigung nicht. Als reinigungsfreie Lösung eingesetzt, läuft der Rückstandspfad weiterhin durch, nur langsamer.
F5: Die Schablone sieht normal aus — kann ich sie damit als gut annehmen?
Nein. Von den drei Betriebsausfallpfaden sind Netzkriechen und die meisten örtlichen Verformungen visuell nicht erkennbar; mit dem Auge sicher sichtbar sind im Wesentlichen verstopfte Aperturen und offensichtliche Beschädigungen. Belastbar ist der Druckbefund, insbesondere der Verteilungstrend der SPI-Depots, siehe die Prüfkette im Ablauf der PCBA-Bestückung.
F6: Es bildet sich ein Pastensaum um die Pads — liegt das an zu geringer Spannung?
Zu geringe Spannung ist eine mögliche Ursache, aber nicht die einzige. Ausbluten verweist auf mangelhafte Abdichtung (Gasketing), bestimmt durch drei Dinge: Spannung, Planlage der Folie und Planlage der Leiterplatte selbst. Prüfen Sie daher gleichzeitig, ob Wölbung und Verwindung der Rohplatine im zulässigen Bereich liegen, siehe Fertigungstoleranzen. Die Ursache allein an der Schablone zu suchen, führt häufig ins Leere.
F7: Ist die Druckkonsistenz rahmenloser Folien grundsätzlich schlechter?
Nicht „grundsätzlich schlechter", sondern mit anderer Streuquelle. Rahmenlos wird in der Fertigung gespannt, und zwar bei jedem Rüsten neu; die Konsistenz hängt daher an der Wiederholbarkeit des Einspannvorgangs. Ist die Methode gut standardisiert, ist rahmenlos stabil; ist sie es nicht, druckt auch die beste Folie unstabil. Genau deshalb prüft man bei rahmenlosen Folien zuerst das Einspannen und nicht die Schablone.
F8: Auf einer Platine sitzen große Steckerpads und Fine-Pitch-Bauteile — löst Spannung die Unterschiede im Depotvolumen?
Nein. Gemischte Depotanforderungen auf einer Platine sind eine Frage der Zonung von Apertur und Folienstärke und gehören in die Gestaltung von Stufenschablonen, siehe Stufenschablonen mit mehrstufigen Aperturen. Spannung steuert Rückfederung und Abdichtung der gesamten Folie und liefert keine Zonung.