


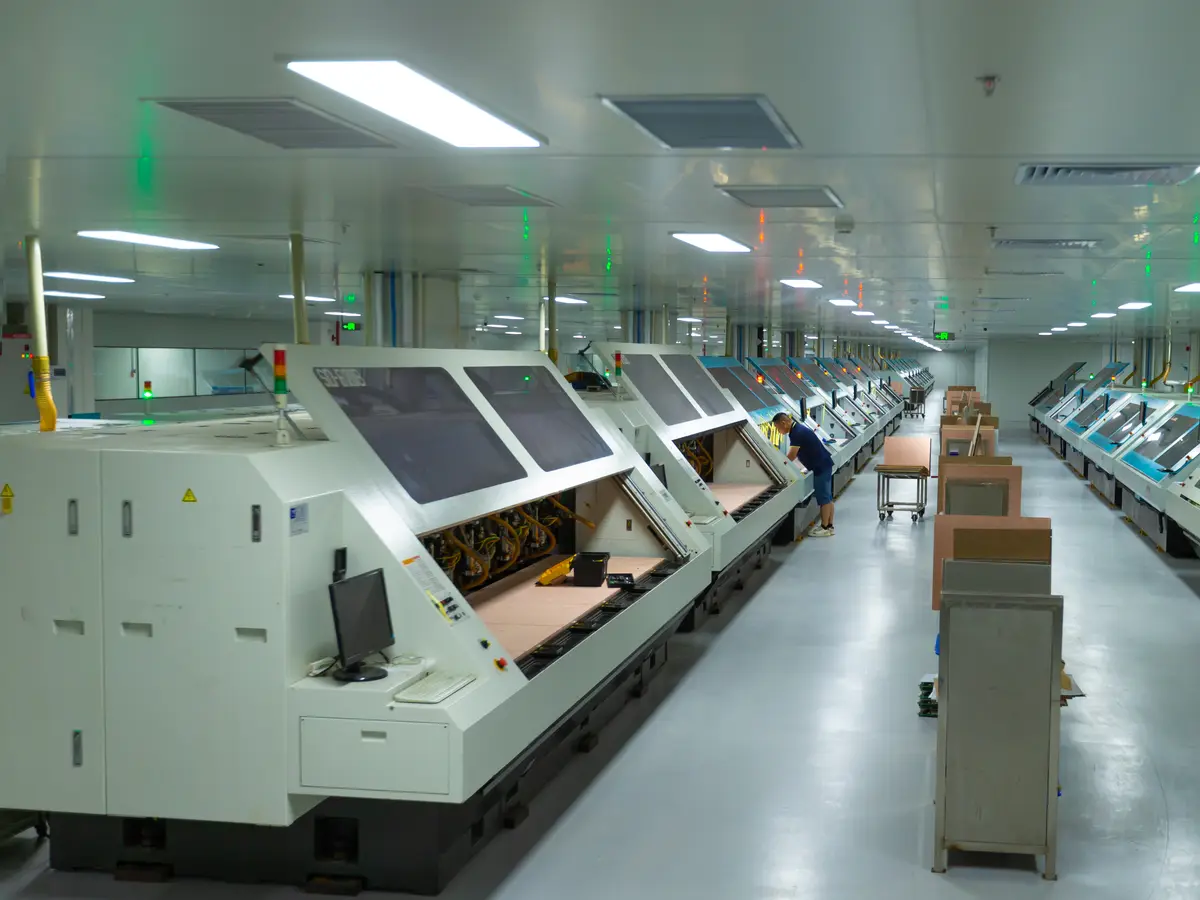
Das mechanische Bohren ist bei Multilayern der erste Schritt nach dem Verpressen, der alle Lagen durchdringt. Der Bohrer schneidet in einem Zug durch Kupferfolie, Glasgewebe und Harz, drei Werkstoffe mit sehr unterschiedlichem Verhalten an der Schneide. Rauheit, Harzverschmierung und Grate, die die Bohrlochwand in diesem Moment erhält, übernehmen Desmear, chemisch Kupfer und Galvanik unverändert.
Die Abnahmekriterien für gebohrte Löcher behandelt unser Artikel zur Prüfung der Bohrqualität. Dieser Beitrag bleibt im Bohrprozess selbst: Welche Prozessgrößen bestimmen die Qualität der Bohrlochwand, und wie hält der Hersteller sie vor der Freigabe unter Kontrolle?
1. Wo das Bohren im Ablauf steht
Ein typischer Multilayer-Ablauf: Innenlagenstrukturierung → Oxidbehandlung → Verpressen → Bohren → Desmear → chemisch Kupfer → Galvanik → Außenlagenstrukturierung.
Das Bohren liegt zwischen Verpressen und Durchkontaktierung. Daraus folgen zwei Dinge:
- Schrumpf und Lagenversatz aus dem Pressen sind bereits vorhanden; der Bohrer muss Innenlagen-Pads treffen, die sich bewegt haben.
- Bohrfehler werden nach der Galvanik von Kupfer überdeckt und zeigen sich oft erst im Schliffbild oder nach thermischer Belastung.
Deshalb verlassen Bohrfehler das Werk meist unbemerkt, wenn sie nicht im Prozess selbst beherrscht werden.
2. Bohrerverschleiß und Trefferzahl
Die Schneide wird mit jedem Loch stumpfer. Eine stumpfe Schneide trennt die Glasfasern nicht mehr sauber, sondern drückt und reißt sie. Die Folgen:
- Raue Bohrlochwand: herausgezogenes Glas und gerissenes Harz ergeben eine unebene Wand, die beim Galvanisieren Kupferknollen oder dünne Stellen bildet.
- Nailheading: Die stumpfe Schneide drückt Innenlagenkupfer in das Loch; im Schliff sieht es wie ein Nagelkopf aus.
- Wärme und Harzverschmierung: Reibung erhöht die Temperatur, das Harz erweicht und verschmiert über das Innenlagenkupfer. Das schwächt die Verbindung zwischen Hülse und Innenlage.
- Lochmaßabweichung: Verschleiß macht Löcher allmählich zu klein oder unrund.
Hersteller legen je Bohrerdurchmesser und Material eine maximale Trefferzahl fest und wechseln den Bohrer bei Erreichen. Manche Bohrer lassen sich nachschleifen, aber auch die Zahl der Nachschliffe ist begrenzt. Die konkreten Grenzen hängen von Laminat, Dicke, Lochgröße und Stapel ab; einen allgemeingültigen Wert gibt es nicht. High-Tg-, gefüllte und Hochfrequenzlaminate verschleißen Bohrer schneller und brauchen engere Grenzen.
3. Stapelhöhe und Leiterplattendicke
Dünne Leiterplatten werden oft zu mehreren gestapelt gebohrt. Je höher der Stapel, desto länger der Bohrer und desto stärker verläuft er:
- Positionsabweichung: Der Bohrer verläuft nach unten; die unterste Platte hat den größten Positionsfehler.
- Austrittsgrate: Die unterste Platte ist am Austritt am schlechtesten gestützt, dort entstehen die meisten Grate und abgehobenes Kupfer.
- Schlechte Spanabfuhr: Tiefere Löcher räumen Späne schlechter aus, Wärme staut sich, die Verschmierung nimmt zu.
Dicke Platten, hohe Lagenzahlen und kleine Bohrungen werden meist einzeln gebohrt, teils in Stufen. Die Stapelhöhe ist ein Kompromiss zwischen Positionsgenauigkeit und Durchsatz und wird von der Fertigungstechnik nach Dicke, Lochgröße und Genauigkeitsanforderung festgelegt.
4. Deck- und Unterlagsplatten
Auf dem Nutzen liegt eine Deckplatte (Entry Board), darunter eine Unterlagsplatte (Backup Board).
- Deckplatte: gibt dem Bohrer einen sauberen Ansatzpunkt, damit er auf dem Kupfer nicht verläuft, unterdrückt Eintrittsgrate und leitet Wärme ab. Üblich sind Aluminiumbleche oder beschichtete Verbundplatten.
- Unterlagsplatte: stützt die Austrittsseite der untersten Platte, begrenzt Austrittsgrate und lässt den Bohrer vollständig durchtreten, ohne den Maschinentisch zu berühren.
Beide sind Verbrauchsmaterial. Wiederverwendung hebt ihre Positionier- und Stützfunktion auf, ein ungeeignetes Unterlagsmaterial kann Späne zurück ins Loch ziehen.
5. Vorschub, Drehzahl und Spanabfuhr
Vorschub (Eindringtiefe pro Umdrehung) und Spindeldrehzahl bestimmen gemeinsam die Schnittbelastung:
- Vorschub zu hoch: hohe Schnittkraft, mehr Verlaufen, Bohrerbruch, gerissene Wände.
- Vorschub zu niedrig: Der Bohrer reibt länger im Loch, die Temperatur steigt, die Verschmierung nimmt zu.
- Falsche Drehzahl: Kleine Bohrer brauchen hohe Drehzahlen für eine passende Schnittgeschwindigkeit; zu niedrige Drehzahl reißt die Wand ebenfalls.
- Stufenbohren: Tiefe Löcher können in Stufen mit Rückzug gebohrt werden, um Späne abzuführen und Wärme zu begrenzen.
Die Parameter sind in Prozesstabellen nach Bohrerdurchmesser, Laminat und Dicke hinterlegt und werden in der Fertigung nicht spontan geändert.
6. Fehler und Ursachen
| Fehler | Hauptursache | Folgewirkung |
|---|---|---|
| Raue Wand, herausstehendes Glas | Bohrerverschleiß, falscher Vorschub | Ungleichmäßige Hülse, Knollen, Wicking |
| Nailheading | Stumpfer Bohrer, Trefferzahl überschritten | Spannungsspitzen an Innenlagenanbindungen |
| Harzverschmierung | Zu viel Wärme, schlechte Spanabfuhr | Trennung Innenlage/Hülse |
| Eintrittsgrat | Fehlende oder verbrauchte Deckplatte | Unebene Pad-Kanten, Lötstopplackfehler |
| Austrittsgrat, abgehobenes Kupfer | Schwache Unterlage, hoher Stapel | Pad-Fehler auf der Unterseite |
| Positionsabweichung | Hoher Stapel, Verlaufen, Pressschrumpf | Restringbruch, schwache Innenlagenanbindung |
| Bohrerbruch, fehlendes Loch | Überlast, fehlerhafter Bohrer | Unterbrechung, per Elektrotest erkannt |
Desmear entfernt einen Teil der Verschmierung, repariert aber keine stark gerissene Wand. Die Beherrschung des Bohrprozesses ist zuverlässiger als das Vertrauen auf spätere Schritte.
7. Wie das Bohren vor der Freigabe beherrscht wird
- Prozesstabellen und Bohrerverwaltung: Parameter und Trefferzahlgrenzen je Durchmesser und Laminat; die Maschine zählt Treffer und wechselt automatisch, nachgeschliffene Bohrer haben eine eigene Standzeiterfassung.
- Erstmusterprüfung: Die erste Platte jedes Loses wird auf Lochgröße, Lochanzahl und Position geprüft.
- Bohrerbrucherkennung: Die Maschine erkennt gebrochene Bohrer; fehlende Löcher werden lokalisiert und nachgebohrt.
- Positions- und Maßprüfung: Stichproben, wie die Löcher auf den Innenlagen-Pads sitzen. Die Standard-Positionsgenauigkeit bei SKPCB beträgt ±0,05 mm, die Lochtoleranz ±0,075 mm für PTH und ±0,05 mm für NPTH.
- Schliffbild-Stichproben: Nach der Galvanik werden Proben geschliffen und auf Wandrauheit, Nailheading und Restverschmierung beurteilt, nach der jeweiligen Klasse der IPC-6012 (SKPCB unterstützt Klasse 2 und Klasse 3).
- 100 % Elektrotest: SKPCB prüft jeden Auftrag elektrisch; fehlende Löcher und unterbrochene Hülsen werden so erkannt.
8. Was das Layout beitragen kann
- Weniger Lochdurchmesser: Jeder weitere Durchmesser bedeutet mehr Werkzeugwechsel und weniger Spielraum zur Parameteroptimierung.
- Nicht an der Fähigkeitsgrenze konstruieren: Die kleinste mechanische Standardbohrung bei SKPCB ist 0,2 mm bei einem maximalen Aspektverhältnis von 10:1; kleinere Löcher oder höhere Verhältnisse erfordern eine technische Prüfung.
- Endlochmaße und Toleranzen in der Zeichnung angeben: PTH und NPTH trennen, Einpresslöcher gesondert ausweisen.
- Laminat benennen: High-Tg-, Hochfrequenz- und gefüllte Materialien verändern Bohrparameter und Kosten.
- Ausreichenden Restring vorsehen: Reserve für Pressschrumpf und Bohrerverlauf lassen.
Ob eine Kombination aus Lochgröße, Dicke und Material für das Standardbohren geeignet ist, lässt sich mit einer kostenlosen DFM-Prüfung klären.
Interne Links
- Multilayer-Leiterplatten
- Fertigungsmöglichkeiten
- Qualitätssicherung
- Prüfung der Bohrqualität
- Aspektverhältnis und Streufähigkeit der Galvanik
- Schliffbildanalyse und Abnahme
FAQ
F: Ist die Trefferzahlgrenze eines Bohrers ein fester Wert?
A: Nein. Sie hängt von Lochgröße, Laminat, Dicke und Stapel ab. High-Tg-, gefüllte und Hochfrequenzmaterialien verschleißen Bohrer schneller und erhalten meist niedrigere Grenzen.
F: Kann Desmear schlechtes Bohren ausgleichen?
A: Nur teilweise. Desmear entfernt Harzreste von der Wand, repariert aber kein gerissenes Glas und keine stark aufgeraute Wand.
F: Warum hat die unterste Platte im Stapel den größten Positionsfehler?
A: Der Bohrer verläuft mit zunehmender Tiefe stärker. Die unterste Platte ist am weitesten vom Eintritt entfernt, der Fehler summiert sich dort, und ihre Austrittsseite ist am schwächsten gestützt.
F: Lassen sich Bohrfehler vor dem Versand finden?
A: Fehlende Löcher und unterbrochene Hülsen findet der 100-%-Elektrotest. Wandrauheit, Nailheading und Verschmierung erfordern ein Schliffbild.