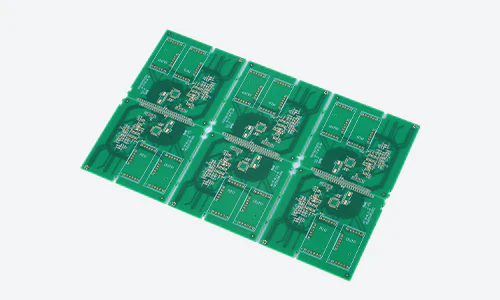
In den meisten Projekten wird die Oberfläche so entschieden: Der Lagenaufbau steht, die Lochtypen stehen, die Trennmethode steht, der Bestückungsablauf ist geplant — und dann fragt kurz vor der Datenfreigabe jemand: „Was schreiben wir bei Oberflächenbehandlung hin?"
Genau diese Reihenfolge ist das Problem. Nicht weil es zu spät wäre, etwas zu ändern, sondern weil die Auswahlmenge zum Zeitpunkt der Frage längst durch alle vorherigen Entscheidungen gefiltert wurde — und niemand diesen Filtervorgang dokumentiert hat. Die Auswahldiskussion wird dann ein Vergleich der übrig gebliebenen Optionen, während alle Beteiligten glauben, aus der vollständigen Menge zu wählen. Die eigentliche erste Frage lautet: Welche Oberflächen lässt der Aufbau dieser Platine überhaupt noch zu?
Unser bestehender Oberflächenvergleich beantwortet, welche Eigenschaften die einzelnen Oberflächen haben und wo sie passen. ENIG Nickel-Gold-Dicke und Black-Pad-Kontrolle beantwortet, wie eine einzelne Oberfläche intern beherrscht wird. Dieser Beitrag beantwortet den Schritt davor: Was der Aufbau bereits ausgeschlossen hat.
1. Die Auswahlmenge schrumpft ab dem Moment, in dem der Lagenaufbau festliegt
Die Oberflächenbehandlung liegt in der Fertigungsfolge weit hinten. Das erzeugt eine Täuschung: dass auch die Entscheidung weit hinten liegen darf.
Prozessreihenfolge und Restriktionsreihenfolge sind aber zwei verschiedene Dinge. Die Oberfläche ist ein Prozess, den die gesamte Platine gemeinsam durchläuft — dieselbe Chemie, derselbe Durchlauf, gleichzeitig für alle Pads und Strukturen auf dem Nutzen. Ihre Restriktionen stammen daher nicht von ihr selbst, sondern von derjenigen Struktur auf der Platine, die am schwersten zu bedienen ist. Jede eingebaute Struktur stellt eine Anforderung; mit jeder weiteren Anforderung verengt sich die Schnittmenge.
Die Logik entspricht der der Fertigungstoleranzen: Toleranz wird nicht am Ende gemessen, sie wird vom Lagenaufbau und der Prozessroute von Anfang an bestimmt. Auch die Oberfläche wird nicht am Ende gewählt, sondern vom Aufbau von Anfang an eingegrenzt.
2. Die vier Filter
Der Aufbau beschränkt die Oberfläche über vier Dinge. Das sind keine „Einflussfaktoren", sondern Filter. Was nicht durchkommt, kommt nicht durch — und keine Prozesskunst kompensiert das.
Filter 1: Dicke und Verzugsverhalten. Auf der Oberflächenlinie wird die Platine aufgehängt, getaucht, besprüht und getrocknet. Sehr dünne und sehr dicke Platinen verhalten sich in dieser Folge völlig unterschiedlich. Dünne Platinen sind anfällig für Verformung und Handhabungsspuren; das begrenzt, welche Routen mit heißem Tauchen oder kräftigem Sprühen nutzbar sind. Dicke Platinen bringen eine Wärmekapazität mit, die gleichmäßige Behandlung erschwert; das begrenzt, welche Routen mit kurzen, gleichmäßigen Reaktionen nutzbar sind. Dieser Filter wird am häufigsten übersehen, weil die Dicke als elektrischer und mechanischer Parameter behandelt wird, nicht als Oberflächenparameter. Siehe auch Toleranzkontrolle der Enddicke — Dicke ist nicht nur ein Maßergebnis.
Filter 2: Loch- und Randstrukturen. Das ist der härteste Filter. Halbgefräste Löcher (Castellations), Goldfinger, Blind- und Buried-Vias, metallisierte Platinenränder — ihr gemeinsames Merkmal: die zu behandelnde Fläche liegt nicht in der Platinenebene, sondern auf einer Schnittfläche oder tief in einem Loch.
- Die Kupferfläche eines Halblochs ist eine durch Fräsen freigelegte Schnittfläche. Sie existiert vollständig erst nach dem Trennen, während die Oberfläche vor dem Trennen aufgebracht wurde. „Wie wird dieser Kupferring geschützt" ist daher zwingend eine Designfrage, keine Prozessfrage. Die strukturellen Randbedingungen stehen im Leitfaden zu Halblöchern.
- Goldfinger müssen Steckverschleiß aushalten. Die dafür nötige Eigenschaft ist nicht die Eigenschaft eines SMD-Pads — daraus folgt direkt der Bedarf an zwei Oberflächen auf einer Platine (nächster Abschnitt).
- Blind-, Buried- und tiefe Löcher bringen ein Problem des Lösungsaustauschs: je tiefer und enger das Loch, desto schwieriger Austausch und Trocknung, desto enger die Routenwahl.
Filter 3: Braucht eine Platine zwei Oberflächen? Wenn eine Platine gleichzeitig „zu löten" und „zu stecken" aufweist, oder gleichzeitig „muss sehr plan sein" und „muss mehrfache Thermoschocks überstehen", kann eine einzige Oberfläche nicht ausreichen. Das ist keine Vorliebe: zwei Eigenschaftsklassen sind physikalisch schwer durch eine Schicht gleichzeitig bereitzustellen. Sobald diese Anforderung gilt, springt die Auswahlmenge von „eine Oberfläche wählen" auf „eine Kombination plus einen Realisierungsweg wählen" — und Kombinationen sind deutlich weniger realisierbar als Einzeloptionen.
Filter 4: Anzahl der späteren Thermozyklen. Wie viele Hochtemperaturdurchläufe sieht die Platine noch: einseitiges Reflow, beidseitiges Reflow, oder Reflow plus Welle plus Nacharbeit? Jeder Zyklus verbraucht den Zustand der Grenzfläche zwischen Schicht und Kupfer. Platinen mit vielen Zyklen tendieren zu Routen, die nach mehrfacher Wärmebelastung zuverlässig bleiben; Platinen mit wenigen Zyklen und festem Bestückungsablauf haben eine viel breitere Menge. Der Haken: diese Information liegt meist beim Bestücker, während die Oberfläche beim Leiterplattenhersteller entschieden wird — Information und Entscheidungsrecht sind getrennt, deshalb fällt dieser Filter am häufigsten weg. Zum Prozesszusammenhang bei beidseitiger Bestückung siehe zweite Seite Reflow-Bestückung bei doppelseitigen Leiterplatten.
3. Zwei Oberflächen auf einer Platine: drei Wege und ihre jeweiligen Kosten
Gilt Filter 3, muss einer von drei Wegen gewählt werden. Es sind keine Abstufungen desselben Vorgehens, sondern drei technische Anordnungen, deren Kosten an völlig unterschiedlichen Stellen anfallen.
Weg A: selektive Behandlung mit lokaler Abdeckung. Zuerst eine Oberfläche über die ganze Platine, dann die Bereiche abdecken, die die zweite nicht erhalten sollen, dann die zweite lokal aufbringen. Die Kosten fallen bei Genauigkeit und Grenzdefinition der Abdeckung an: zwischen den zwei Oberflächen entsteht zwangsläufig ein Übergangsbereich, dessen Lage und Breite auf der Zeichnung definiert sein muss — sonst landet er dort, wo man ihn nicht haben will. Die Abdeckung ist zudem ein zusätzlicher Prozessschritt: mehr Routenlänge, mehr Nacharbeitswahrscheinlichkeit.
Weg B: sequenzielle Behandlung nach Prozessfenster. Beide Oberflächen werden ganzflächig oder großflächig aufgebracht; die Unterscheidung entsteht über Reihenfolge und chemisch unverträgliche Fenster. Die Kosten fallen bei der Unumkehrbarkeit der festgelegten Reihenfolge an: der spätere Prozess darf das Ergebnis des früheren nicht zerstören, was die realisierbaren Kombinationen auf sehr wenige zusammendrückt.
Weg C: die zwei Bereiche strukturell trennen. Nicht auf einer Platine lösen, sondern das Design ändern — den Steckbereich als eigenes Teil ausführen, auf einen Steckverbinder wechseln, oder die Trennmethode so ändern, dass die beiden Bereichstypen auf unterschiedlichen Platinen liegen. Die Kosten fallen bei Design und Stückliste an, aber es ist der einzige der drei Wege, der keine Prozessunsicherheit hinzufügt.
Die empfohlene Reihenfolge der technischen Beurteilung ist C → A → B: zuerst fragen, ob Koexistenz vermeidbar ist; wenn nicht, lokale Abdeckung prüfen; erst dann erwägen, es über die Prozessreihenfolge zu erzwingen. In realen Projekten ist die Reihenfolge meist umgekehrt — Koexistenz wird als zwingend angenommen und dann im Prozess nach einem Ausweg gesucht. Damit wird ein Problem in die Fertigung geschoben, das das Design hätte aufnehmen können.
4. Welche Kombinationen prozesstechnisch unvereinbar sind
Manche Kombinationen sind nicht „schwierig", sie gelten nicht. Erkennbar sind sie nicht über eine Tabelle, sondern über drei Konfliktpunkte:
- Planheit gegen Verschleißfestigkeit. Fine-Pitch-Bereiche, die extreme Planheit fordern, und Kontaktbereiche, die Haltbarkeit über viele Steckzyklen fordern, wollen Gegenteiliges von der Schicht: dünn und gleichmäßig gegen dick und verschleißfest. Eine Schicht kann nicht beides optimieren — das ist der ganze Grund für die Existenz der Wege A und B.
- Chemische Verträglichkeit. Greift die Chemie des späteren Prozesses die bereits gebildete Oberfläche des früheren an? Dieser Konflikt definiert die wenigen realisierbaren Reihenfolgen für Weg B und macht bestimmte Anforderungen vom Typ „beide Oberflächen ganzflächig" direkt unerfüllbar.
- Erreichbarkeit der Fläche. Kann die zu behandelnde Fläche physikalisch gleichmäßig von der Chemie erreicht werden? Tiefe enge Löcher, erst nach dem Trennen freiliegende Schnittflächen und von Bauteilen oder Zusatzteilen verdeckte Bereiche gehören hierher. Dieser Konflikt lässt sich nicht durch einen Wechsel der Oberflächenart lösen, nur durch eine Änderung des Aufbaus — deshalb ist Filter 2 der härteste.
Ein verwandter Fehler, keine Unvereinbarkeit, aber ebenso fatal: Lötstopplack-Öffnungen und Oberflächenabdeckung sind nicht aufeinander abgestimmt. Am deutlichsten bei Dickkupfer, siehe Lötstopplack und Oberflächenabdeckung bei Dickkupfer. Die Lackeröffnung definiert, welches Kupfer behandelt wird; ist die Öffnung falsch, trifft eine korrekt ausgeführte Oberfläche trotzdem die falschen Bereiche.
5. An welcher Stelle im Ablauf die Frage hingehört
Die Antwort: beim Lagenaufbau-Review, nicht vor der Datenfreigabe.
Genauer gesagt schuldet jeder der folgenden vier Knoten eine Information zur Oberfläche:
| Knoten | Geschuldete Information | Folge bei Fehlen |
|---|---|---|
| Anforderungsdefinition | Anzahl späterer Thermozyklen, vorhandene Steckkontakte, Einsatzumgebung | Eingaben für Filter 3 und 4 fehlen, die Auswahl bleibt Rätselraten |
| Lagenaufbau- und Dicken-Review | Dicke und zulässige Verformung | Filter 1 zeigt sich nach der Freigabe, der Aufbau muss ggf. geändert werden |
| Review der Loch- und Randstrukturen | Vorhandensein von Halblöchern, Goldfingern, Blind-/Buried-Vias, metallisierten Rändern | Filter 2 zeigt sich erst in der Fertigung, wenn strukturelle Änderung am teuersten ist |
| Review der Trennmethode | Entstehen beim Trennen neue blanke Kupfer-Schnittflächen? | Probleme der Halbloch-Klasse werden hinter die Lieferung verschoben |
Liegen diese vier Angaben vor, bleiben meist nur zwei oder drei Oberflächen übrig. Erst dann beginnt der Vergleich der Vorzüge — und genau dort setzen die meisten Auswahldiskussionen tatsächlich ein, im Irrglauben, das sei der Anfang. Unsere Seite Fertigungsmöglichkeiten sollte zusammen mit diesen vier Angaben gelesen werden: die Fähigkeiten sagen, was wir herstellen können, die vier Angaben sagen, was Ihre Platine zulässt — die Schnittmenge ist die wirkliche Auswahlmenge.
6. Was auf der Zeichnung stehen muss, damit sie ausführbar ist
Eine Zeile — „Oberfläche: ENIG" — genügt, wenn es eine Oberfläche gibt und keine besonderen Strukturen. Sobald einer der vier Filter greift, genügt sie nicht. Eine ausführbare Zeichnung ergänzt:
- Den Geltungsbereich jeder Oberfläche, nicht nur ihren Namen. Bei zwei Oberflächen müssen Grenzen gezeichnet oder über einen Layer gekennzeichnet werden. Ein Text wie „Goldfinger-Bereich mit Hartgold" reicht nicht; der Hersteller kann nicht ableiten, wo „der Bereich" endet.
- Zulässige Lage und akzeptablen Zustand des Übergangsbereichs. Aussehen und Lage des Bandes zwischen zwei Oberflächen vorab als akzeptablen Bereich festlegen, sonst wird es später zum Streitpunkt.
- Anforderungen an Schnittflächen und Randstrukturen. Für Kupfer, das erst nach dem Trennen freiliegt, den erwarteten Zustand angeben und klären, ob diese Erwartung in der aktuellen Route erreichbar ist — manchmal ist die richtige Antwort, blankes Kupfer zu akzeptieren und es auf der Bestückungsseite zu behandeln.
- Eine Angabe zur späteren Thermohistorie. Angeben, wie viele Hochtemperaturdurchläufe die Platine noch sieht. Das ist eine direkte Eingabe für die Routenwahl; fehlt sie, muss der Hersteller den häufigsten Fall annehmen.
- Ausdrücklicher Substitutionsausschluss, wo nötig. Ist eine Oberfläche nicht ersetzbar, muss das dastehen. Sonst kann bei einem strukturellen Konflikt eine Ersetzung nach Äquivalenzprinzip erfolgen, die gerade Ihre Bestückungsvoraussetzung zerstört.
Diese Punkte gehören zur gleichen Arbeitsebene wie die Checkliste zur Freigabe des Lagenaufbaus: Designabsicht in direkt ausführbare Anweisungen überführen, statt in Beschreibungen, die Klärungsrunden erfordern. Unsere Seite Oberflächenbehandlung listet gängige Optionen und Anwendungen auf und nennt ausdrücklich, dass die endgültige Auswahl anhand von Zeichnung, Material und Folgeprozess erfolgt — inhaltlich genau die hier beschriebenen vier Filter.
7. Fazit: Stimmt die Reihenfolge, ist die Auswahl nicht schwer
Die Oberflächenauswahl wird nicht deshalb zum Tauziehen, weil die Eigenschaften der Oberflächen schwer verständlich wären — dazu gibt es ausreichend Material. Schwierig ist, dass sie an der falschen Stelle im Ablauf sitzt: ganz hinten platziert, bleibt nur die Wahl unter Resten, und weil niemand dokumentiert hat, welcher frühere Schritt welche Option geschlossen hat, fehlt der Diskussion die gemeinsame Grundlage.
Verlegt man sie in das Lagenaufbau-Review und macht die Eingaben der vier Filter zum Review-Ergebnis, wird das Auswahlgespräch deutlich kürzer — ohne erzwungene Strukturänderungen nach der Freigabe.
FAQ
F1: Die Platine ist fertig entworfen und wir denken erst jetzt über die Oberfläche nach. Ist es zu spät?
Nicht zu spät, aber der verfügbare Bereich ist möglicherweise enger als erwartet. Prüfen Sie Ihr Design gegen die vier Filter, dann sehen Sie schnell, welche Optionen bereits geschlossen sind. Kollidiert die gewünschte Oberfläche mit einer Struktur, lautet die Wahl: Struktur ändern oder Oberfläche ändern — und je früher diese Beurteilung fällt, desto billiger ist sie.
F2: Warum nicht einfach immer die beste Oberfläche nehmen?
Weil keine Oberfläche auf allen Achsen optimal ist; „am besten" hängt davon ab, welche Struktur auf der Platine am schwersten zu bedienen ist. Wichtiger noch: manche Strukturen machen eine sonst gut passende Oberfläche unerreichbar (der Erreichbarkeitskonflikt in Filter 2) — dann steht „am besten" nicht zur Verfügung.
F3: Sind zwei Oberflächen auf einer Platine teuer?
Was hinzukommt, sind vor allem Routenlänge und Unsicherheit, nicht Schichtkosten: ein zusätzlicher Abdeckschritt oder ein zusätzlicher Durchlauf bedeutet eine zusätzliche Streuquelle und eine zusätzliche Nacharbeitsmöglichkeit. Deshalb empfiehlt dieser Beitrag, zuerst zu fragen, ob Koexistenz überhaupt vermeidbar ist (Weg C). Ein echtes Angebot braucht Zeichnung und Bereichsaufteilung; nach Oberflächennamen lässt es sich nicht abschätzen.
F4: Was ist bei Platinen mit Halblöchern die tatsächliche Antwort zur Oberfläche?
Die entscheidende Einsicht: die Kupfer-Schnittfläche des Halblochs existiert vollständig erst nach dem Trennen, während die Oberfläche davor fertig war. Es ist also keine Frage, welche Oberfläche, sondern welchen Zustand die Schnittfläche haben soll, ob dieser Zustand in der aktuellen Route erreichbar ist und wer ihn andernfalls aufnimmt. Erst den Aufbau mit dem Leitfaden zu Halblöchern klären, dann über die Oberfläche sprechen.
F5: Die Anzahl der Thermozyklen kennt nur unser Bestücker. Muss das auf die Zeichnung?
Ja. Von den vier Filtern ist das die einzige Eingabe, die naturgemäß weder beim Designer noch beim Hersteller liegt, sondern beim Bestücker. Ohne sie muss der Leiterplattenhersteller den häufigsten Fall annehmen, und eine falsche Annahme zeigt sich erst bei der Bestückung, wenn die Platinen schon gefertigt sind.
F6: Wie hängen Oberfläche und Lötstopplack zusammen, und warum sprechen Sie ständig von Lackeröffnungen?
Weil die Lackeröffnung definiert, welches Kupfer die Oberfläche erreicht. Ist die Öffnung falsch, kann der Oberflächenprozess einwandfrei ablaufen und trotzdem die falschen Bereiche behandeln. Beides muss gemeinsam geprüft werden; am deutlichsten ist die Kopplung bei Dickkupfer, siehe Lötstopplack und Oberflächenabdeckung bei Dickkupfer.
Alt-Text des Titelbildes: Schrägansicht eines unbestückten Leiterplattennutzens mit grünem Lötstopplack, sechs identische Platinen in einem Zwei-mal-drei-Feld, entlang gefräster Konturen durch stehengelassene Verbindungsstege gehalten; auf der Fläche weiße Bestückungsdruck-Markierungen, silberweiße Pads, eine lange Reihe feiner Steckverbinder-Pads, mehrere rechteckige und quadratische SMD-Pad-Stellen, ovale Pads sowie metallisierte Löcher verteilt über die Platinen und entlang ihrer Ränder.
---