


載るのは箔ではなく組立体
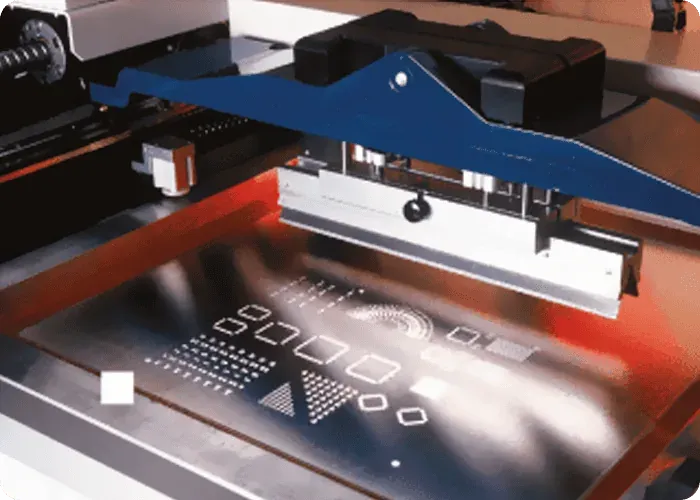
メタルマスクの話はほぼ必ず開口で止まります。形状、位置、壁面の状態です。しかし実際に印刷機へ固定されるのは、枠、メッシュまたは接着による接合、箔という三つの部分から成る組立体です。箔が決めているのは「どこでペーストが通るか」だけであり、その箔が印刷の瞬間にどの状態にあるか、何に支えられているか、どの程度の拘束で基板へ押し当てられているかは、残りの二つが決めています。
この区別は用語上の些事ではありません。開口は静的な幾何形状であり、オフラインで測定でき、データパッケージと照合できます。張力は組立状態であり、納入の時点で成立し、その後は使用と洗浄によって継続的に変化します。両者は証拠の種類、責任の所在、廃却の論理がいずれも異なります。これらを混ぜて語ることが、現場で印刷不良のすべてを開口に帰し、マスクを作り直しても症状が変わらないという結末を生みます。
張力が印刷で実際に担っていること
張力は三つの役割を担い、そのいずれも印刷結果を直接変えます。
第一に、箔が基板にどう接するかを決めます。 スキージが進むあいだ、箔は基板面に密着していなければならず、そうでなければ開口とパッドの隙間からペーストが横方向へ漏れます。張力が不足した箔はスキージ圧で局所的に浮き上がったり沈み込んだりし、密着状態が印刷方向に沿って変化します。この変化は開口データからはまったく読み取れません。
第二に、離型がいつ起こるかを決めます。 ペーストがパッド上に完全に残るかは、分離動作がどれだけ制御されているかに依存します。十分に張られた箔は平面運動に近い戻り方をします。張力の足りない箔は局所的な変形を伴って引き上げられ、分離が位置によって時間差で起こるため、離型は一瞬ではなく基板面を伝わっていく過程になります。
第三に、スキージ荷重の配分を決めます。 スキージが箔に加える力の一部は開口へのペースト充填に使われ、一部は張り構造が受け持ちます。張りが不足すると、より多くの力が箔の変形へ転換され、実効的な掻き取り作用が変わります。このとき作業者は圧力を上げる反応をとりがちですが、増圧は変形をさらに拡大します。これは自己強化する誤った方向です。
各張り方・枠形式が手放しているもの
ここに優劣の順位はなく、交換条件の違いだけがあります。
接着メッシュ+鋳造枠。 箔は周囲のメッシュを介して枠と接合され、メッシュが弾性的な移行部を与えます。張力は製造側の張り工程で一度決まり、納入後は実質的に調整できません。代償は、メッシュが枠内の空間を占めるため、有効印刷領域が枠の内法より小さくなることです。利点は張力分布が比較的均一で、現場経験の蓄積が最も厚いことです。
枠なし箔+再利用張り枠。 箔自体は枠を持たず、段取り時に再利用可能な張り枠へ装着します。したがって張力は供給者ではなくラインが作ります。得られるのは保管・輸送体積の大幅な削減と枠の再利用です。支払うのは、段取りごとに張力変数が一つ入ること——同じ箔が二度の装着で異なる挙動を示し得ます。この事実はライン側の作業要領に書き込まれていなければならず、そうでなければ不良解析のときに追跡の手がかりがありません。
一体枠構造。 箔と枠の一体化が進み、張りと位置決めを同一構造が担います。段取り変数は減りますが、箔と枠を別々に廃却できなくなります。箔の局所損傷で枠も退きます。
枠形式と装置の保持・位置再現性
枠はマスクと印刷機のあいだの唯一の機械的インターフェースです。その外形と保持方式が三つを決めます。このマスクがこの装置に入るか、入れたあとの位置が再現するか、マスク交換後に既存の位置合わせパラメータがなお成立するかです。
装置互換性の確認は発注前に属し、入荷後ではありません。 印刷機は要求する枠外形、保持方式、位置決め基準が異なり、同じ箔でも枠が違えば別の部品です。位置再現性は交換と再装着に関わります。枠と治具の位置関係が人の目合わせに依存するなら、段取りごとに位置誤差が入り直し、その誤差は開口位置精度の問題として誤診されがちです。開口位置と基準マークの論理は別系統の手法であり、開口位置精度と基準マーク で扱っています。ここで強調したいのはより単純な点です。枠と治具の位置関係が確認できるまで、開口データに手を付けないこと。
開口ではなく張力を疑うべき現象
いくつかの現象は、張力を疑いリストの先頭に置くべき合図です。
- 不良が印刷方向に沿って勾配を描く。 開口は対称な幾何形状であり、方向性のある勾配を生みません。スキージ行程に沿って変化する密着状態は生みます。
- 同一の開口が基板上の位置によって異なる挙動を示す。 同じ開口が基板中央と基板端で違う結果を与えるのは、開口そのものではなく支持と密着を指しています。支持側の影響は 基板支持と治具の平面度 にあり、支持と張力は密着を共同で決めるため、切り分けて確認する必要があります。
- ペーストがパッド縁から横方向へ広がる。 これは密着不良の典型です。開口が大きすぎる場合は印刷量が過多になりますが、形態としては開口輪郭を保つのが通常で、密着不良は輪郭の外側への広がりを与えます。
- 増圧で一時的に改善し、その後悪化する。 圧力が箔の変形に吸収されています。この状態でのプロセスウィンドウの追い込みは無効であり、通常の調整範囲は プロセスウィンドウ・スキージ・離型 にあります。
- 同一仕様の新しいマスクに替えると症状が消える。 開口データが前のものと一致しているなら、差は組立状態から来ています。
逆に、張力をほぼ除外できる現象もあります。特定のパッケージだけ、特定の開口形状だけに現れる問題は開口設計側である可能性が高く、大開口とウェブ・格子の設計 を参照してください。
「正しく張られている」を示す証拠
張力は組立状態であり、見ても分かりません。入荷判定に必要なのは互いに独立した複数の証拠の種類であり、単一の読み値ではありません。
- 張力測定記録(納入時に供給者が提示)。要点は測定点が箔の異なる領域を網羅しているかであり、中央一点だけではないことです。一点が合格でも分布の均一性は示されません。
- 分布の一致性。 点間のばらつきは、どの単一値よりも張り工程が管理下にあるかを語ります。
- 箔と枠の接合部の目視証拠。 接着線の連続性、メッシュの損傷や皺、箔端の浮き。接合部の欠陥は使用中に張力低下へ発展します。
- 平面度の証拠。 自由状態と、模擬装着状態の双方。
- 添付情報の完全性。 枠形式、箔と枠の接合方式、方向表示、有効印刷領域が注文と一致していること。
これらは開口側の入荷判定基準と合わせて完全な出荷可否の論理を構成します。基準の全体は 入荷計測と出荷可否基準 にあります。これらの記録を安定して提供できるかどうか自体が選定基準の一つであり、レーザーマスク供給者の選定 を参照してください。
張力はどう漂移し、いつ廃却するか
張力は定数ではありません。納入状態から二つの経路で低下します。
使用経路。 印刷ごとに箔へ繰返し荷重が加わり、装着・取外しごとに拘束状態が一度変わります。枠なし箔では装着回数が記録すべき量になります。
洗浄経路。 洗浄は箔と接合部の両方に同時に作用します。溶剤、機械的な拭き取り、乾燥のいずれも接着線とメッシュに影響し得、その影響は累積的で不可逆です。洗浄方式と寿命管理は 洗浄・保守・使用寿命 で扱います。
廃却判定は印刷不良の発生を待つべきではありません。実務的には張力の再測定を定期点検へ組み込み、傾向を記録することです。 低下傾向は単一の絶対値より判定価値が高いです。これとは別に、接合部の目視欠陥——接着線の割れ、メッシュ損傷、箔端の浮き——は独立した廃却トリガとして扱い、読み値の範囲外れを待つ必要はありません。
注文と図面で明示すべき項目
供給者が仕様を確定できるようにするには、以下を明記する必要があります。いずれか一つが欠ければ供給者は自社の既定に従い、その既定は供給者間で一致しません。
- 枠形式と外形。 対象装置の治具に対応付けられる程度まで具体的に。「標準枠」とだけ書かないこと。
- 箔と枠の接合方式。 接着メッシュ、枠なし、一体枠のいずれか。この項目が張力の管理者を決めます。
- 有効印刷領域。 基板上の印刷が必要なすべての位置を覆い、スキージ行程の余裕を加えること。想定より狭い印刷領域は、枠形式を変更したときに最も多い想定外です。
- 方向と基準。 取付方向と基準表示の位置。再装着が再現するようにします。
- 張力要求と測定の取り決め。 記録の提示を要求し、測定点の分布方法を取り決めること。分布を取り決めなければ記録は比較価値を失います。
- 洗浄方式。 ラインで採用する洗浄方式を明示し、供給者がそれに適した接合系を選べるようにします。
- 対象装置の情報。 供給者が互換性を照合できるようにし、そのリスクを入荷側へ残さないこと。
これらの明示は開口側のデータパッケージと並行する入力です。その構成は マスクデータパッケージと切断ファイル で扱っています。サービスの入力要件と能力範囲は SMTメタルマスクサービス と 製造能力 に、入荷および工程中の品質取り決めは 品質 にまとめています。
セルフチェック
- 既存記事との重複:メタルマスク系列は入荷基準、供給者選定、プロセスウィンドウ、基板支持、洗浄と寿命、開口位置精度、開口形状とウェブ、壁面と被膜、小開口の限界、マスクレス印刷を扱っています。本記事の唯一の命題は「枠と張りの層」であり、関係はリンクであって構成の重複ではありません。
- サイト間重複:当日の PCB168 ブリーフは未作成。本記事は組立状態と入荷判定であり、RFQ の視点ではありません。
- キーワードの詰め込み:主キーワードは title / description / H1 / 本文に自然に現れ、積み重ねはありません。
- 事実の境界:数値なし。SKPCB の能力・装置型式・認証・顧客事例の主張なし。枠およびメッシュのブランド名なし。
- 内部リンク:
/ja/リンク6本(services/smt-stencil、capabilities、quality と blog 3本)に加え blog 3本、いずれもout/ja/で存在を実測確認済み。 - FAQ と本文の整合:6問すべて本文で論じた結論の再掲であり、新たな主張はありません。
- REVIEW_REQUIRED:ネイティブ校閲で用語(枠/張り/離型/掻き取り)と敬体の統一を確認してください。
---
FAQ
問:張力測定は合格なのに、なぜ印刷が安定しないのですか。
答:まず測定点の分布を確認してください。一点の合格は分布の均一性を意味せず、印刷は分布に対してより敏感です。次に段取りを確認します。枠なし箔では装着ごとに張力が作り直されるため、工場側の記録はライン上の状態を代表しません。
問:枠なしマスクは枠付きより劣るのですか。
答:優劣の順位ではありません。枠なしは張力の管理権を供給者からラインへ移し、その代わりに保管上の利点と枠の再利用を得ます。段取りの作業要領と記録の能力が前提になります。それらがない場合は、枠付きのほうが変数が単純に少なくなります。
問:なぜ有効印刷領域が枠の内法より小さくなるのですか。
答:接着メッシュ構造ではメッシュが箔の周囲に一定の幅を占めるため、開口に使える領域が内側へ退き、さらにスキージ行程の余裕が必要になります。枠形式を変更するたびにこの範囲を再確認してください。
問:張力の問題と開口の問題を素早く切り分ける方法はありますか。
答:不良の空間分布を見てください。方向性のある勾配、同一開口が位置によって異なる挙動、開口輪郭の外側へのペースト広がりは張力と密着を指します。特定のパッケージまたは特定の開口形状だけに現れる問題は開口設計を指します。
問:洗浄は張力に影響しますか。
答:影響し、しかも累積的です。洗浄は箔と接合部の両方に作用し、その影響は不可逆です。したがって洗浄方式は発注時に明示し、供給者が適した接合系を選べるようにすべきで、納入後に洗浄工程を調整するのは順序が逆です。
問:マスクはいつ廃却すべきですか。
答:独立した二つのトリガがあります。一つは張力再測定の低下傾向で、単一の絶対値より傾向が重要です。もう一つは接合部の目視欠陥——接着線の割れ、メッシュ損傷、箔端の浮き——であり、この場合は読み値の範囲外れを待つ必要がありません。