


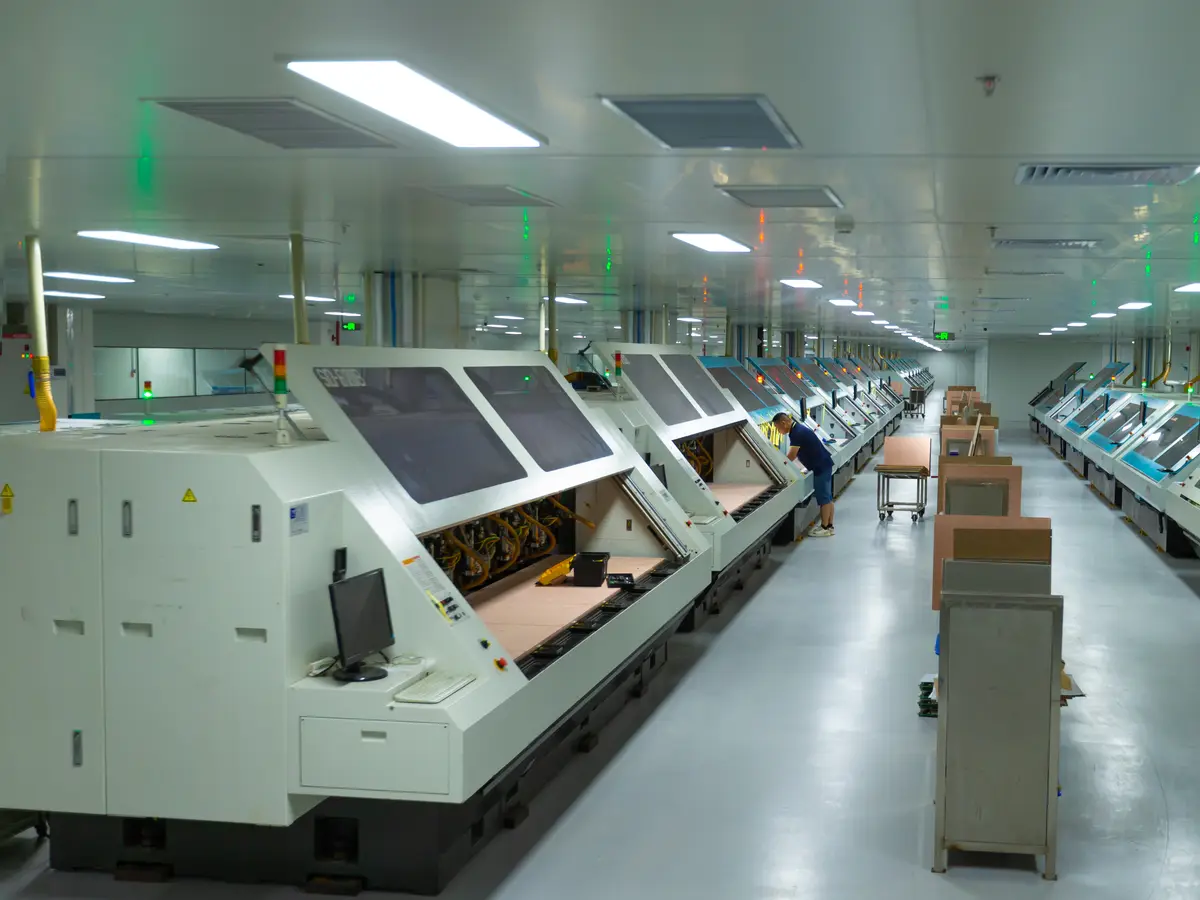
機械ドリル加工は、多層板で積層プレスの後に全層を貫通する最初の工程です。ドリルは一度に銅箔、ガラスクロス、樹脂という性質の大きく異なる三つの材料を切削します。このとき穴壁に生じた粗さ、スミア、バリは、デスミア、無電解銅めっき、電解めっきにそのまま引き継がれます。
ドリル穴の判定基準は当サイトの「PCBドリル穴の品質検査」で扱っています。本記事はドリル工程の内部に絞り、穴壁品質を決める工程変数と、出荷判定前にそれらをどう管理するかを説明します。
1. 工程の中でのドリル加工の位置
一般的な多層板の流れ:内層パターン形成 → 黒化(ブラウンオキサイド)処理 → 積層プレス → ドリル加工 → デスミア → 無電解銅めっき → 電解めっき → 外層パターン形成。
ドリル加工は積層とスルーホールめっきの間にあり、次の二つの影響があります。
- 積層による伸縮と層間ずれがすでに生じており、ドリルは位置が動いた内層パッドを狙う必要があります。
- ドリル起因の欠陥はめっき後に銅で覆われ、断面観察や熱ストレス試験で初めて見えることが多くあります。
そのため、ドリルの問題は工程内で管理しなければ、気づかれないまま出荷されがちです。
2. ドリル摩耗とヒット数
ドリルの刃先は穴を開けるたびに摩耗します。摩耗した刃はガラス繊維をきれいに切断できず、押しつぶしたり引きちぎったりします。その結果、次の欠陥が生じます。
- 穴壁の粗さ:引き出されたガラスと裂けた樹脂で穴壁が凹凸になり、めっき後に銅のこぶや局所的な薄めっきになります。
- ネイルヘッド:摩耗した刃が内層銅を穴内に押し出し、断面で釘の頭のような形に見えます。
- 発熱とスミア:摩擦で温度が上がり、軟化した樹脂が内層銅の断面に付着してスミアとなり、穴銅と内層の接続を弱めます。
- 穴径の変化:摩耗により穴が次第に小さく、または真円でなくなります。
メーカーは穴径と材料ごとに最大ヒット数を設定し、上限に達したらドリルを交換します。再研磨できるドリルもありますが、再研磨回数にも上限があります。具体的な上限は基材、板厚、穴径、重ね方によって異なり、共通の値はありません。高Tg材、フィラー入り材、高周波材はドリルの摩耗が速く、上限を厳しくする必要があります。
3. 重ね枚数と板厚
薄い基板は複数枚を重ねて同時に加工することがあります。重ねるほどドリルは長くなり、振れやすくなります。
- 穴位置ずれ:下に行くほどドリルが振れ、最下段の基板で位置誤差が最大になります。
- 出口バリ:最下段の基板は出口側の支えが最も弱く、バリや銅箔の浮きが最も多く出ます。
- 切りくず排出の悪化:穴が深いほど切りくずが排出されにくく、熱がこもってスミアが増えます。
厚板、高多層板、小径穴は通常1枚ずつ加工し、ステップ加工を行うこともあります。重ね枚数は位置精度と生産性のトレードオフであり、板厚、穴径、精度要求に応じて技術部門が決めます。
4. エントリーボードとバックアップボード
基板の上にエントリーボード、下にバックアップボードを置きます。
- エントリーボード:ドリルが銅面上で滑らないよう正確な食いつき点を与え、入口バリを抑え、放熱を助けます。アルミ板や塗布型の複合板が一般的です。
- バックアップボード:最下段の基板の出口側を支えて出口バリを抑え、ドリルが加工機テーブルに触れずに貫通できるようにします。
どちらも消耗品です。再使用すると位置決めと支持の機能が失われ、不適切なバックアップ材は切りくずを穴に引き戻すことがあります。
5. 送り、回転数、切りくず排出
送り速度(1回転あたりの切り込み量)と主軸回転数が切削負荷を決めます。
- 送りが速すぎる:切削力が大きく、振れ、ドリル折れ、穴壁の裂けが増えます。
- 送りが遅すぎる:穴の中で擦る時間が長くなり、温度が上がってスミアが増えます。
- 回転数の不適合:小径ドリルは適切な切削速度を得るため高回転が必要で、回転不足でも穴壁が裂けます。
- ステップ加工:深い穴は途中でドリルを引き上げながら段階的に加工し、切りくずを排出して発熱を抑えます。
条件はドリル径、基材、板厚ごとに工程表として管理され、現場で随意に変更しません。
6. 欠陥と原因の対照
| 欠陥 | 主な原因 | 後工程への影響 |
|---|---|---|
| 穴壁の粗さ、ガラス突出 | ドリル摩耗、送り不適切 | 穴銅厚のばらつき、こぶ、しみ込み |
| ネイルヘッド | ドリル摩耗、ヒット数超過 | 内層接続部への応力集中 |
| スミア | 過度の発熱、切りくず排出不良 | 内層と穴銅の分離 |
| 入口バリ | エントリーボードなし・劣化 | パッド端の凹凸、ソルダーレジスト不良 |
| 出口バリ、銅箔浮き | バックアップ支持不足、重ね過多 | 裏面パッドの欠陥 |
| 穴位置ずれ | 重ね過多、ドリル振れ、積層伸縮 | ブレイクアウト、内層接続不足 |
| ドリル折れ、穴抜け | 過負荷、ドリル不良 | オープン、電気検査で検出 |
デスミアはスミアの一部を除去できますが、大きく裂けた穴壁は修復できません。後工程での補正に頼るより、ドリル工程そのものを管理する方が確実です。
7. 出荷判定前の管理方法
- 工程表とドリル管理:穴径と基材ごとに条件とヒット数上限を設定し、加工機がヒット数を数えて自動交換します。再研磨ドリルは個別に寿命を記録します。
- 初品検査:各ロットの最初の基板で穴径、穴数、穴位置を確認し、プログラムと工具を確かめます。
- ドリル折れ検出:加工機がドリル折れを検出し、穴抜け位置を特定して追加工します。
- 穴位置・穴径の確認:穴が内層パッドにどう当たっているかを抜き取りで確認します。SKPCBの標準穴位置精度は±0.05 mm、穴径公差はPTH ±0.075 mm、NPTH ±0.05 mmです。
- 断面観察の抜き取り:めっき後にサンプルを断面研磨し、穴壁粗さ、ネイルヘッド、スミア残りをIPC-6012の該当クラスで判定します(SKPCBはClass IIとClass IIIに対応)。
- 100%電気検査:SKPCBは全注文で電気検査を行い、穴抜けや穴銅のオープンを検出します。
8. 設計側でできること
- 穴径の種類を減らす:穴径が増えるほど工具交換が増え、穴径ごとの条件最適化が難しくなります。
- 能力の下限ぎりぎりで設計しない:SKPCBの標準機械最小穴径は0.2 mm、最大アスペクト比は10:1です。これより小さい穴や高いアスペクト比は技術審査が必要です。
- 図面に仕上がり穴径と公差を記載する:PTHとNPTHを分け、プレスフィット穴は別に指示します。
- 基材を明記する:高Tg材、高周波材、フィラー入り材はドリル条件とコストに影響します。
- 十分なアニュラリングを確保する:積層伸縮とドリルずれの余裕を残します。
穴径、板厚、材料の組み合わせが標準のドリル加工に適しているか確認したい場合は、無料のDFMレビューをご利用ください。
セルフチェック
- ヒット数上限、回転数、送り、重ね枚数などの工程数値は記載していない。能力数値はCLAIM_REGISTERのみから引用。
- ドリル穴検査、アスペクト比の記事と意図を分け、両方にリンク。
- 内部リンク6件はすべて out/ja に存在するパス。/industries/ へのリンクなし。
- FAQは第2、3、7節と一致。
- 日本語版はネイティブレビューが必要(REVIEW_REQUIRED)。
---
FAQ
Q:ドリルのヒット数上限は固定値ですか?
A:いいえ。穴径、基材、板厚、重ね方によって変わります。高Tg材、フィラー入り材、高周波材は摩耗が速く、通常は上限が低く設定されます。
Q:デスミアでドリル品質の悪さを補えますか?
A:一部だけです。デスミアは穴壁の樹脂残りを除去しますが、裂けたガラスや大きく荒れた穴壁は修復できません。
Q:重ね加工で最下段の基板の位置誤差が最大になるのはなぜですか?
A:ドリルは深く進むほど振れが大きくなります。最下段は入口から最も遠く誤差が累積し、出口側の支えも最も弱いためです。
Q:ドリル欠陥は出荷前に見つけられますか?
A:穴抜けや穴銅のオープンは100%電気検査で見つかります。穴壁粗さ、ネイルヘッド、スミアは断面観察が必要です。