


电测在工序里的位置:它是放行动作,不是过程控制
/capabilities/ 列出的制造流程是十道工序:01 下料 → 02 内层 → 03 压合 → 04 钻孔 → 05 电镀 → 06 外层 → 07 阻焊 → 08 表面处理 → 09 成型 → 10 测试。电测排在最后,这个位置决定了它的性质。
过程控制是在工序之间拦截问题:内层做完用 AOI 逐 panel 对照设计数据查线宽、间距、短路、开路与缺口;电镀之后测铜厚。这些动作的目的是在缺陷进入下一道工序之前拦住它。
电测不是这个角色。它在所有工序都结束、板子已经成型之后执行,回答的是一个总结性问题:这块成品板的电气连接关系,和设计数据要求的连接关系,是不是同一个? 它不告诉你问题出在哪一道工序,只告诉你这块板现在能不能走。
正因为在最后,电测抓到的缺陷成本最高——材料、工时、表面处理全都投进去了。这也是为什么前面每一道的过程控制都不能省:把发现缺陷的时机全部推到第 10 步,代价由整批板承担。
两种方式的本质差别:探针位置从哪里来
飞针和治具都是拿探针接触板上的测试点,测电阻。差别只有一处:探针的位置是从数据来的,还是从一副实体夹具来的。
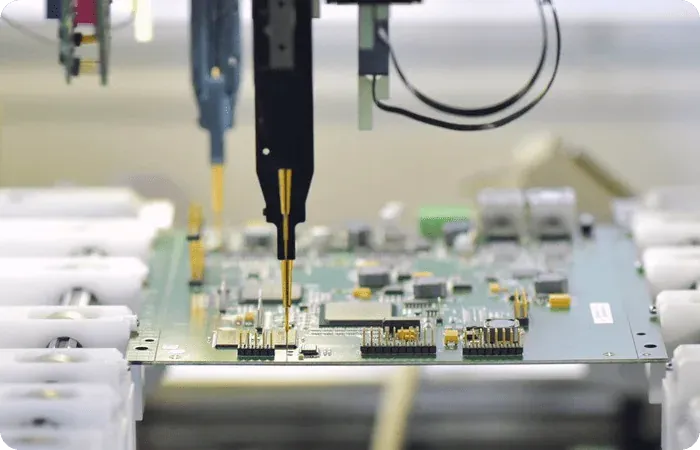
飞针:少数几个探针装在可移动的机械臂上,按网表逐个网络走位测量。测点坐标直接来自设计数据,所以它不需要为这块板做任何实体准备。换一款板,换一份数据,机器立刻能测。/capabilities/ 列的 ATG 飞针就属于这一类设备。
专用治具(bed-of-nails,俗称针床):一副为这一款板专门做的夹具,板上每个需要测的点位置都插一根固定探针,板压下来,所有点同时接触。它必须先为这款板造出一副实体治具,但造好之后,每块板的测试是一次压合完成的。
由此推出两者的性质差别:
| 飞针 | 专用治具 | |
|---|---|---|
| 测点来源 | 设计数据,逐点走位 | 实体针床,一次压合全接触 |
| 换款成本 | 换一份数据即可 | 需要重新制作治具 |
| 单板节拍 | 随网络与测点数量线性增长 | 与测点数量基本无关 |
| 对板的要求 | 板只需被固定住 | 板必须能承受整面压合力 |
注意最后一行。这一行是很多人漏掉的判据,它跟成本完全无关。
分界的三条真实判据
/quality/ 对这一项的阶段标注是「按产品与订单确认」——这不是模板话术,而是因为判据不止一条,必须放在一起看。
判据一:批量规模。 这是最直觉的一条,也是「打样走飞针、量产走专用治具」这句话的主要来源。治具是一次性投入、可重复使用;批量越大,这笔投入被摊得越薄,而同时省下的是每块板的测试节拍。打样几片到几十片,治具的投入还没开始回收,飞针直接测更合理。
判据二:网络与测点数量。 飞针的节拍随测点数量增长,治具的节拍基本不随测点数量变化。所以当一块板的网络数量非常大时,即使批量不算高,飞针的累计节拍也可能已经超过做一副治具的代价。反过来,一块网络稀少的简单板,即使批量很大,飞针也未必吃力。批量和测点数量要一起算,不能只看其中一个,这就是那些「几千片仍走飞针」和「小批量却做治具」的订单的由来。
判据三:板本身能不能被治具压。 前两条都是成本与节拍的算术,第三条是硬约束:
- 薄板。
/capabilities/给出的板厚范围下限是 0.2 mm。整面压合力作用在这个厚度上,需要额外的支撑设计,而不是把针床压下去就行。 - 柔性板与刚柔结合板。 柔性部分本身没有刚性支撑,针床压合的位移无法由板自身承担。
- 异形板与需要特殊处理的边缘结构。 半孔(castellated)与金手指这类结构,压合位置与接触方式都需要单独评估。
- 测试点被阻焊覆盖或彼此过近。 这一条严格来说不是「能不能压」,而是「压下去有没有金属可接触」,下一节单独讲。
第三条判据的结论是:某些板不是「治具更贵」,而是治具这条路需要额外工程评估才能确认可行。这类情况下方式选择必须回到工程评审,不能按批量表自动套用。
电测能判定什么
按 /quality/ 的原文,电测覆盖两件事:
网络连通性。 设计数据说应该连通的网络,实测是不是连通。它抓的是开路类问题——蚀刻过度导致的线路断开、孔壁镀层不连续、内层与外层之间该通的孔没通。
绝缘阻抗。 设计数据说应该互相独立的网络,实测是不是真的独立。它抓的是短路与漏电类问题——蚀刻残留、间距不足导致的桥连、层间意外导通。
这两件事合起来构成一个完整的判断:成品板的连接关系与设计网表一致 / 不一致。这是一个二元结论,而且是对整块板所有网络的结论。它的价值就在于这个覆盖面:AOI 看的是图形是否符合设计数据,切片看的是某一个孔的截面,而电测是唯一一个把整块板所有网络关系一次性对照设计数据验证完的动作。
电测明确判不出什么——以及那些项目各归谁
这是比方式选择更重要的一节。电测通过不等于板子合格。 它只验证连接关系,以下项目它一个都判不出来,各有各的归口方法,全部来自 /quality/ 的检验方法表:
| 电测判不出的项目 | 归口方法 | 站上口径 |
|---|---|---|
| 线宽、间距、短路、开路与缺口的图形符合性 | AOI | 按 panel 逐片对照设计数据 |
| 孔壁状态与镀层结构 | 切片(微观截面) | 破坏性,按确认的抽检执行 |
| 铜厚是否达到要求 | 铜厚测量 | 每片生产板取 5 点以上非破坏测厚,厚铜板加严 |
| 受控阻抗是否落在公差内 | test coupon + TDR | 实测单端 / 差分阻抗,对照叠层设计值与公差 |
| 组装件焊点内部(空洞、桥连、锡球塌陷) | X-Ray | 组装件的 BGA / QFN,肉眼不可见的焊点 |
| 阻焊对位与表面处理层厚 | 影像测量与层厚检查 | 阻焊对位与厚度、ENIG 的金/镍厚 |
几个容易混的点值得单独说:
「电测过了,为什么阻抗还不对?」 因为电测测的是通不通、绝不绝缘,是直流层面的连接关系;受控阻抗是高频下的特性阻抗,取决于线宽、介质厚度与介电常数的组合。一条阻抗做到 70 Ω 的线(目标 50 Ω)在电测眼里完全正常——它连通、且与别的网络绝缘。阻抗必须靠 test coupon 上的 TDR 实测来判,站上对阻抗控制板的标注就是「阻抗控制板 test coupon」。这一条与电测是两个独立的放行条件,详见 阻抗 test coupon 的验证。
「电测过了,为什么线看起来那么细?」 线宽的公差是 ±20%(见 /tolerance/),一条偏细但仍连通的线,电测判通过。图形符合性是 AOI 的职责,逐 panel 对照设计数据检查,详见 外层图形检验。
「电测过了,为什么装配后 BGA 有虚焊?」 因为那不是 PCB 的问题域。电测验的是裸板的连接关系;BGA / QFN 焊点内部的空洞与桥连发生在装配之后,归 X-Ray。两者检验对象都不同。
「电测过了,为什么厚铜板还要加严测厚?」 铜厚决定载流与散热能力,而一条铜厚偏薄的线仍然可以完全连通。/products/heavy-copper-pcb/ 的铜厚范围是 3oz 到 >12oz,这类板的铜厚由每片生产板 5 点以上的非破坏测厚把关,并且站上明确写了「厚铜板加严」。
一句话收口:电测回答「连接关系对不对」,其他每一项能力都有自己的验证动作。完整的方法清单见 PCB 质量检验方法 与 质量体系页,站上的口径是「具体检验项目、抽检比例和适用标准按产品与订单确认」,整体标准框架为 IPC-A-600 Class 2。
什么会让电测卡住或需要返工
电测失败有两类原因,性质完全不同。
第一类:板真的不对。 开路、短路、孔没通。这是电测该抓的,抓到即是它发挥作用。
第二类:板没问题,但测不成。 这类情况纯属前期准备缺失,却同样让批次停在第 10 步:
- 网表与 Gerber 不一致。 电测的判据是设计网表。如果提交的网表与 Gerber 描述的连接关系不同,测试结果会报出一批「不存在的缺陷」,需要回到 CAM 审核阶段澄清才能继续。
- 测试点被阻焊盖住。
/tolerance/的口径是:阻焊开窗应比焊盘大 0.003″(阻焊膨胀),阻焊对位公差 ±0.003″。当开窗设计没有留出这个余量,实际生产中阻焊可能覆盖到焊盘边缘,探针接触面积不足。 - 测试点彼此过近。 同一页写明:标准阻焊桥 0.004″,焊盘间距小于 0.010″ 可能需特殊处理。过近的测试点在治具上意味着相邻探针的排布需要额外评估。
- 没有测试点。 有些网络在设计上没有任何可被探针接触的裸铜位置,这类网络无法验证连通性。
第二类问题的共同特征是:在设计阶段就能避免,到了第 10 步只能返回上游。这也是把电测要求写进下单资料的实际理由。
下单时要交出与确认的四件事
- 网表,或允许从 Gerber 提取的授权。 IPC-D-356 或等效格式的网表是首选。若只提供 Gerber,需要明确授权由 CAM 从 Gerber 提取连接关系作为测试判据,并接受以提取结果为准。
- 是否要求电测。
/quality/的原文口径是「成品电测与出货检验按产品和订单要求确认;如订单要求电测,则按打样飞针或量产治具等适用方式执行」。这一项是随订单确认的,要在下单时说清。 - 本批数量与后续追加批次的预期。 这直接影响方式选择。若首批是打样、后续有明确量产计划,在首批就说明,可以让治具投入的时机一次规划到位,而不是分两次决策。
- 板上有无不能受压的结构。 板厚接近 0.2 mm 的薄板、柔性与刚柔结合结构、半孔、金手指、异形外形——这些都需要在评审阶段就摆出来,避免方式选定之后才发现治具这条路要重新评估。
完整的能力窗口见 制造能力页,公差口径见 制造公差页。资料齐了可以直接走 报价与工程评审入口。
FAQ
问:「打样走飞针、量产走专用治具」是硬规则吗?
答:不是。这是三强线路 /quality/ 页写明的常规做法,同一页同时把这一项的阶段标注为「按产品与订单确认」。实际选择要同时看批量规模、网络与测点数量、以及板本身能不能被治具压合这三条判据。存在批量不小仍走飞针的情况,也存在批量不大但因结构或测点数量需要专门评估的情况。
问:飞针和治具的测试结论有差别吗?
答:判据是同一个——网络连通性与绝缘阻抗,对照同一份设计网表。差别在探针位置的来源和单板节拍,不在结论的性质。
问:电测通过,是不是就可以认为板子合格了?
答:不是。电测只验证连接关系与绝缘。图形符合性归 AOI、孔壁与镀层归切片、铜厚归每片 5 点以上的非破坏测厚(厚铜加严)、受控阻抗归 test coupon 的 TDR 实测、组装件焊点归 X-Ray。出货放行是按确认的终检项目整体执行的,电测是其中一项。
问:我的板是 0.2 mm 薄板兼柔性结构,还能做电测吗?
答:电测本身不受这个限制,受影响的是方式。整面压合的治具方案对这类板需要额外的支撑与压合评估,请在评审阶段提供板厚、柔性区范围与外形,由工程确认适用方式。
问:只有 Gerber、没有网表,能测吗?
答:可以走 CAM 从 Gerber 提取连接关系的路径,但需要在下单时明确授权并接受以提取结果作为测试判据。若设计侧本身对某些网络的连接意图有特殊要求,建议直接提供 IPC-D-356 或等效网表,避免判据分歧。
问:电测能发现阻抗超差或铜厚不足吗?
答:不能。两者都可以在完全连通、完全绝缘的前提下超出公差。阻抗靠阻抗控制板上的 test coupon 做 TDR 实测对照叠层设计值;铜厚靠每片生产板 5 点以上非破坏测厚,厚铜板加严。
